
Beispiele / 01
Screening mit zehn Faktoren: Verzug im Spritzguss
Ein Spritzgussteil verzieht sich, und zehn Einstellgrößen der Maschine kommen als Ursache in Frage. Alle Kombinationen wären 1024 Einzelexperimente. Dieses Beispiel zeigt, wie 26 Einzelexperimente reichen, um die vier Stellgrößen zu finden, auf die es ankommt — samt der einen Wechselwirkung, die ein Vorgehen „ein Faktor nach dem anderen“ nie gesehen hätte.
- Plan
- Min-Run, Auflösung IV, mit Zentrumsversuchen
- Einzelexperimente
- 22 + 4 = 26
- Faktoren
- 10, alle stetig
- Zielgröße
- Verzug in mm, zu minimieren
Die Messwerte sind simuliert. Sie stammen aus einem Modell, das wir selbst festgelegt haben, plus Zufallsstreuung — so lässt sich am Ende prüfen, ob die Auswertung findet, was wirklich drinsteckt. Das Modell steht im Abschnitt „Gegenprobe“. Alle Tabellen und Diagramme sind mit DoEStat gerechnet und gezeichnet.
Schritt 1 / Aufgabe
Zehn Stellgrößen, eine Frage: welche zählen?
Das Bauteil ist ein flaches Gehäuse aus einem teilkristallinen Kunststoff. Gemessen wird der Verzug als größte Abweichung von der Ebene in Millimetern; je kleiner, desto besser. Die Prozessingenieure nennen zehn Größen, die sie an der Maschine verstellen können und für verdächtig halten. Für jede legen sie einen tiefen und einen hohen Wert fest, zwischen denen die Maschine sicher läuft.
| Faktor | Einheit | tief (−1) | Zentrum (0) | hoch (+1) |
|---|---|---|---|---|
| A · Massetemperatur | °C | 220 | 240 | 260 |
| B · Werkzeugtemperatur | °C | 40 | 55 | 70 |
| C · Einspritzgeschwindigkeit | mm/s | 40 | 70 | 100 |
| D · Nachdruck | bar | 300 | 400 | 500 |
| E · Nachdruckzeit | s | 4 | 7 | 10 |
| F · Kühlzeit | s | 10 | 15 | 20 |
| G · Staudruck | bar | 40 | 70 | 100 |
| H · Schneckendrehzahl | 1/min | 60 | 90 | 120 |
| J · Umschaltpunkt | mm | 8 | 11 | 14 |
| K · Trocknungszeit | h | 2 | 3 | 4 |
Ein Screening beantwortet noch nicht die Frage nach der besten Einstellung. Es trennt die wenigen wirksamen Faktoren von den vielen, die man danach in Ruhe lassen kann — und es soll das mit so wenigen Einzelexperimenten tun, dass für die eigentliche Optimierung Budget bleibt.
Schritt 2 / Planwahl
Vier Kandidaten, ein Kriterium: Haupteffekte sauber halten
Für zehn Faktoren bietet DoEStat mehrere Screening-Pläne an. Die Tabelle stellt vier davon nebeneinander, jeweils mit vier Zentrumsversuchen. Zwei Kennzahlen entscheiden: die Trennschärfe, also die Wahrscheinlichkeit, einen Effekt von zwei Standardabweichungen zu erkennen, und die größte Korrelation zwischen einem Haupteffekt und einer Zweifach-Wechselwirkung. Ist diese Korrelation nicht null, kann eine Wechselwirkung einen Haupteffekt vortäuschen oder verdecken.
| Plan | Einzelexperimente | Art | Freiheitsgrade für den Fehler | Trennschärfe für einen Effekt von 2 σ | Größte Korrelation Haupteffekt ↔ Wechselwirkung |
|---|---|---|---|---|---|
| Plackett-Burman | 16 | Auflösung III | 5 | 78,9 | 0,33 |
| Definitiver Screening-Plan | 24 | drei Stufen | 13 | 97,5 | 0,00 |
| Min-Run, Auflösung IV | 26 | Auflösung IV | 15 | 98,2 | 0,00 |
| Teilfaktorplan 2^(10−5) | 36 | Auflösung IV | 25 | 100,0 | 0,00 |
Der Plackett-Burman-Plan ist der sparsamste, aber seine Haupteffekte sind mit Wechselwirkungen vermengt (Korrelation 0,33), und mit fünf Freiheitsgraden für den Fehler bleibt die Trennschärfe unter 80 %. Der reguläre Teilfaktorplan 210−5 ist statistisch der stärkste, kostet aber zehn Einzelexperimente mehr. Dazwischen liegen zwei Pläne, die Haupteffekte von Wechselwirkungen frei halten: der definitive Screening-Plan und der Min-Run-Plan der Auflösung IV. Gewählt wird der Min-Run-Plan: zwei Stufen je Faktor passen zur Fragestellung, und 15 Freiheitsgrade für den Fehler erlauben es, später noch Wechselwirkungen ins Modell zu nehmen.
Der Preis der 22 statt 32 Einzelexperimente: die Haupteffekte sind untereinander nicht mehr exakt unkorreliert (größte Korrelation 0,27, Varianzinflation höchstens 1,16). Das kostet etwas Genauigkeit, verfälscht aber nichts, weil die Auswertung alle zehn gemeinsam schätzt.
Entscheidung: Min-Run-Plan der Auflösung IV mit 22 Einzelexperimenten, dazu vier Zentrumsversuche — 26 statt 1024.
Schritt 3 / Plan und Messwerte
Der Versuchsplan in der Reihenfolge, in der er gefahren wird
Die Reihenfolge ist zufällig; nur die vier Zentrumsversuche (alle Faktoren auf Mittelstellung, in der Tabelle hervorgehoben) sind gleichmäßig über die Serie verteilt. So zeigen sie nebenbei, ob der Prozess während der Einzelexperimente driftet. Ein Plus steht für die hohe, ein Minus für die tiefe Stufe des Faktors; die Buchstaben sind die aus der Tabelle oben.
| Einzelexperiment | A | B | C | D | E | F | G | H | J | K | Verzug [mm] |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | + | + | + | + | + | − | + | − | − | + | 1,59 |
| 2 | − | + | − | + | + | − | − | + | − | − | 1,36 |
| 3 | + | − | + | + | + | − | − | + | + | + | 0,94 |
| 4 | − | − | − | − | − | + | − | + | + | − | 1,13 |
| 5 | + | + | + | − | − | − | − | + | − | − | 2,00 |
| 6 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1,27 |
| 7 | − | − | − | − | + | − | + | + | − | + | 1,47 |
| 8 | − | + | + | − | + | + | − | + | − | + | 1,53 |
| 9 | + | − | − | + | − | − | + | − | + | − | 0,87 |
| 10 | − | − | + | − | + | − | + | − | + | − | 1,58 |
| 11 | + | − | + | − | − | + | + | − | + | + | 1,41 |
| 12 | + | + | − | + | − | + | − | + | − | + | 1,24 |
| 13 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1,22 |
| 14 | − | − | + | + | − | − | − | − | − | + | 0,76 |
| 15 | − | − | − | + | + | + | + | − | + | + | 0,48 |
| 16 | + | − | − | − | + | + | − | − | − | − | 1,43 |
| 17 | − | + | + | + | + | + | − | − | + | − | 1,06 |
| 18 | + | − | + | + | + | + | + | + | − | − | 0,64 |
| 19 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1,19 |
| 20 | + | + | − | − | + | + | + | + | + | − | 1,68 |
| 21 | + | + | + | + | − | + | − | − | + | − | 1,26 |
| 22 | − | + | − | − | − | − | − | − | + | + | 1,72 |
| 23 | − | + | + | + | − | − | + | + | + | + | 1,31 |
| 24 | + | − | − | − | − | − | + | + | − | + | 1,73 |
| 25 | − | + | − | − | − | + | + | − | − | − | 1,44 |
| 26 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1,18 |
Die vier Zentrumsversuche liegen zwischen 1,18 und 1,27 mm. Diese Spanne ist die Streuung des Prozesses bei unveränderter Einstellung — an ihr wird jeder Effekt gemessen. Über den ganzen Plan reicht der Verzug von 0,48 bis 2,00 mm: es gibt also etwas zu finden.
Schritt 4 / Haupteffekte
Vier Faktoren heben sich ab, sechs nicht
Zuerst das einfachste Modell: zehn Haupteffekte. Der Effekt eines Faktors ist die mittlere Änderung des Verzugs, wenn man ihn von der tiefen auf die hohe Stufe stellt.
| Faktor | Effekt (tief → hoch) | Standardfehler | t | p |
|---|---|---|---|---|
| D · Nachdruck | −0,610 | 0,054 | −11,22 | < 0,0001 |
| B · Werkzeugtemperatur | 0,443 | 0,054 | 8,15 | < 0,0001 |
| F · Kühlzeit | −0,298 | 0,054 | −5,47 | < 0,0001 |
| A · Massetemperatur | 0,211 | 0,054 | 3,90 | 0,0014 |
| E · Nachdruckzeit | 0,039 | 0,054 | 0,72 | 0,4798 |
| C · Einspritzgeschwindigkeit | 0,032 | 0,054 | 0,60 | 0,5591 |
| J · Umschaltpunkt | −0,021 | 0,054 | −0,38 | 0,7098 |
| H · Schneckendrehzahl | −0,019 | 0,054 | −0,36 | 0,7266 |
| K · Trocknungszeit | 0,010 | 0,054 | 0,18 | 0,8566 |
| G · Staudruck | −0,003 | 0,054 | −0,06 | 0,9549 |
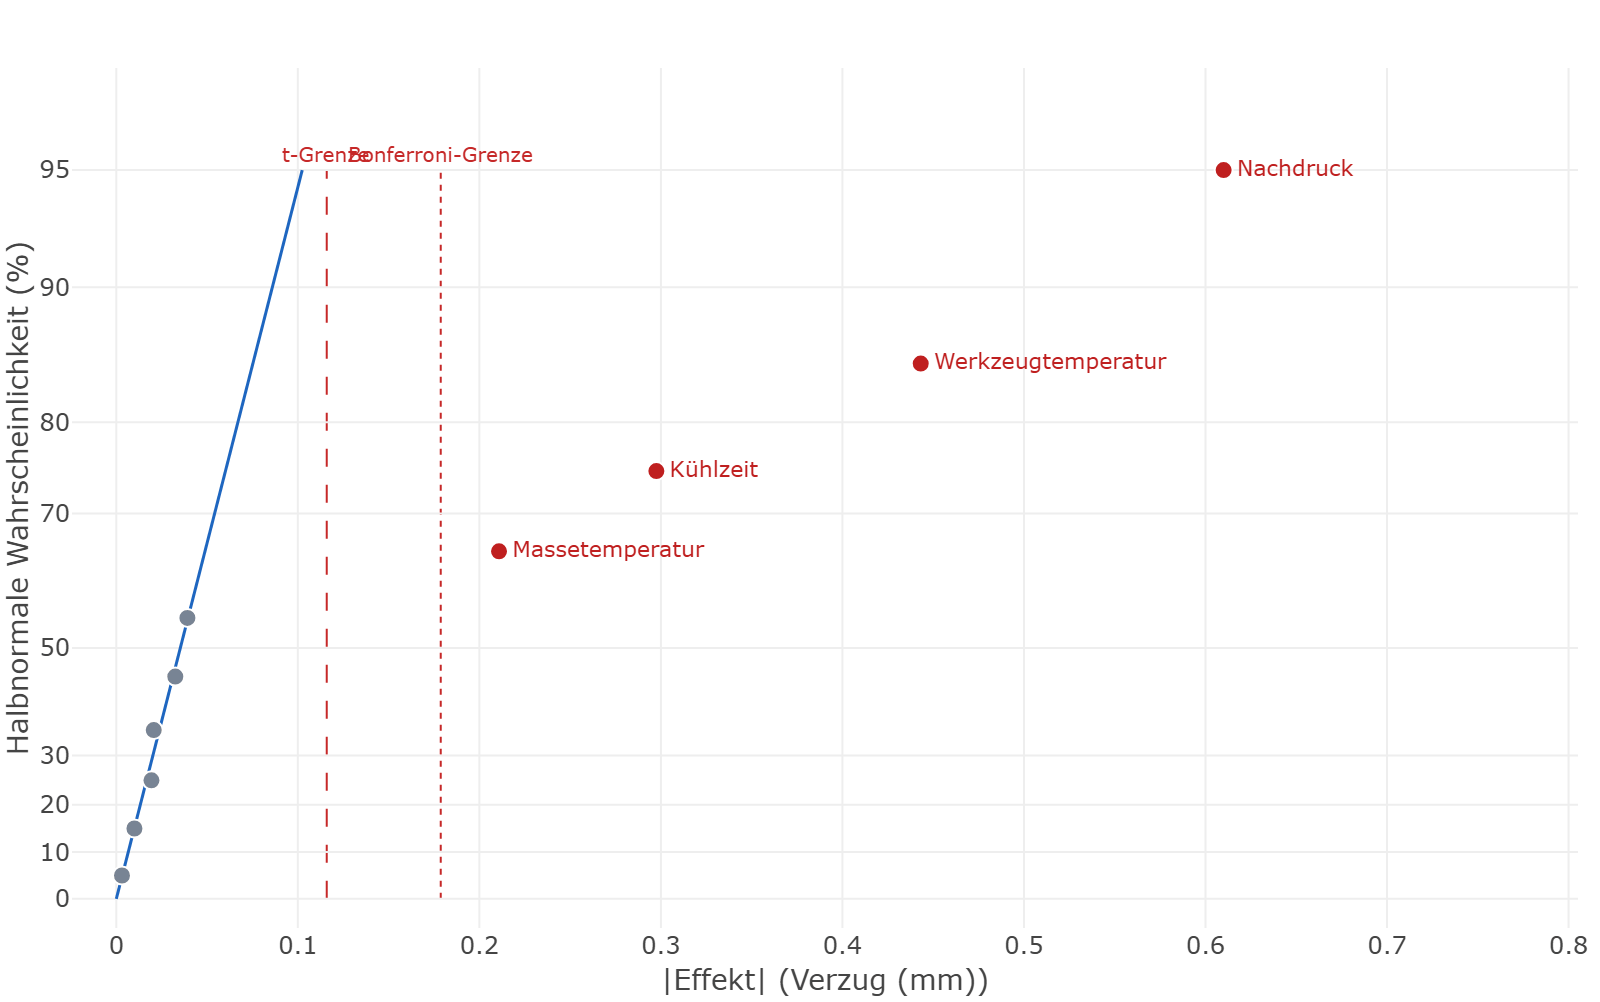
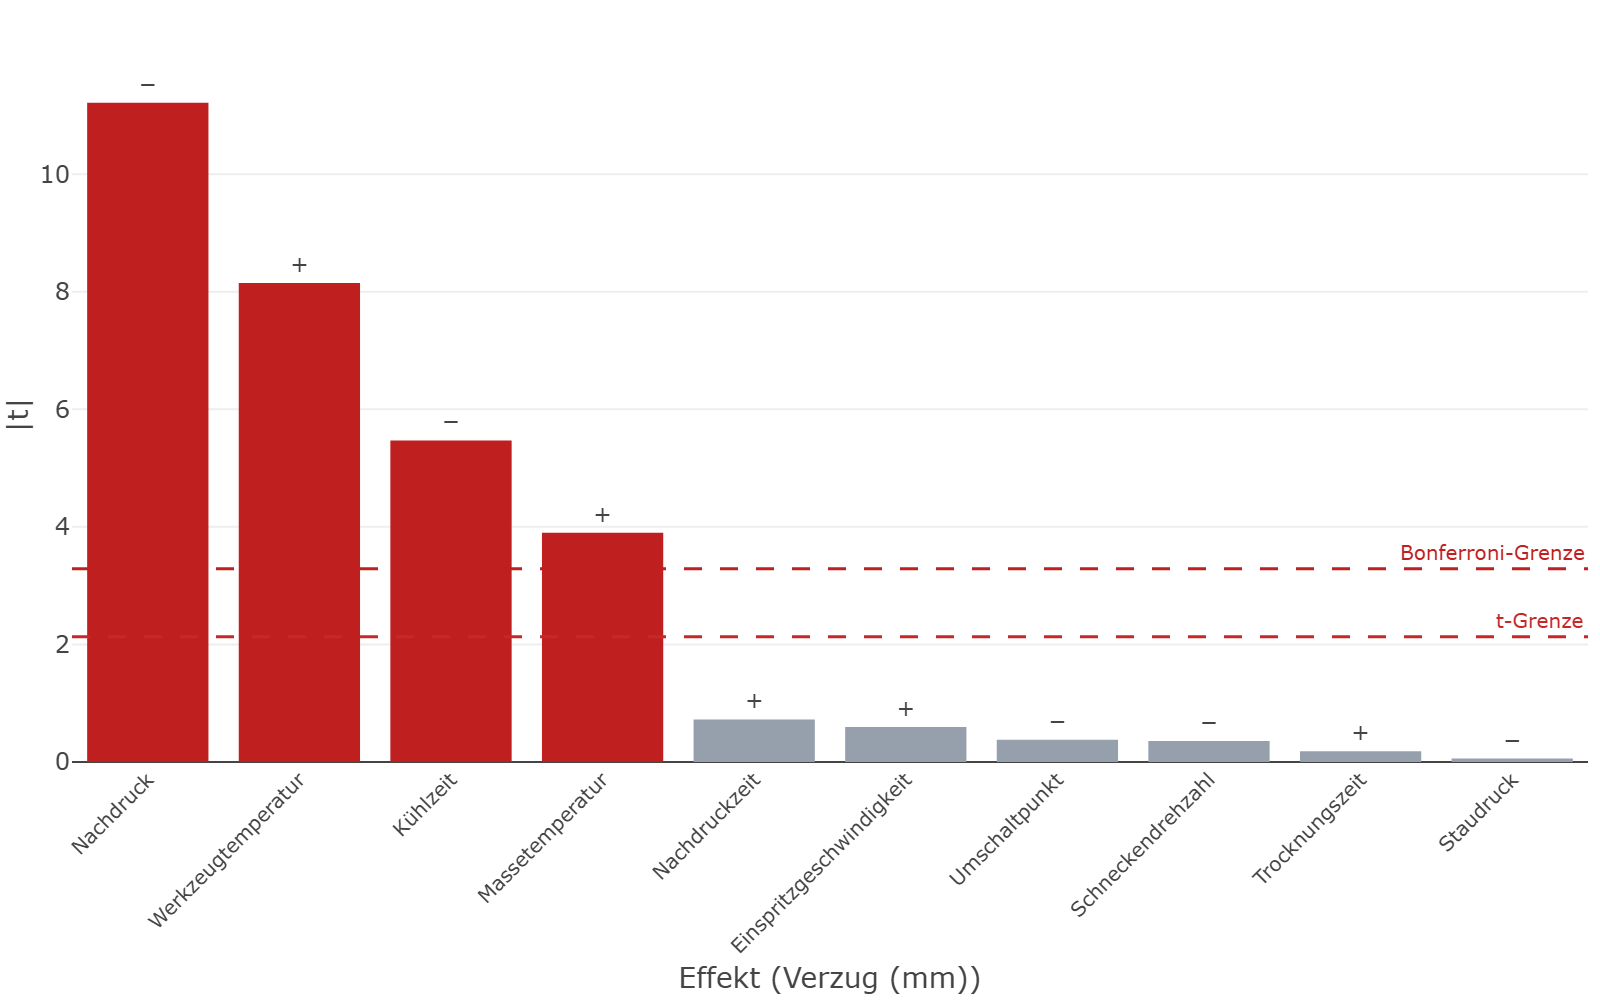
Das Bild ist eindeutig: Nachdruck (−0,61 mm), Werkzeugtemperatur (+0,44 mm), Kühlzeit (−0,30 mm) und Massetemperatur (+0,21 mm) wirken, alle mit p < 0,002. Die übrigen sechs Effekte sind kleiner als 0,04 mm und von Zufall nicht zu unterscheiden (p ≥ 0,48).
Fertig ist die Auswertung damit nicht. Die Reststreuung dieses Modells beträgt 0,118 mm — fast das Dreifache dessen, was die Zentrumsversuche als Prozessstreuung zeigen —, und der Test auf Anpassungsmangel schlägt an (p = 0,039). Dem Modell fehlt etwas.
Schritt 5 / Wechselwirkung
Was dem Modell fehlt, ist eine Wechselwirkung
In einem Plan der Auflösung IV sind Haupteffekte frei von Zweifach-Wechselwirkungen, die 45 Wechselwirkungen untereinander aber nicht alle trennbar. Man prüft deshalb nicht alle, sondern die plausiblen: Wechselwirkungen zwischen Faktoren, die selbst wirken. Bei vier aktiven Faktoren sind das sechs Kandidaten. DoEStat nimmt sie zu den zehn Haupteffekten und entfernt schrittweise rückwärts, was nicht signifikant ist (p-Wert, α = 0,05); ein Haupteffekt bleibt dabei im Modell, solange eine Wechselwirkung ihn braucht.
Übrig bleiben die vier Haupteffekte und genau eine Wechselwirkung: Werkzeugtemperatur × Nachdruck.
| Quelle | Quadratsumme | df | Mittleres Quadrat | F | p |
|---|---|---|---|---|---|
| Modell | 3,071 | 5 | 0,6142 | 214,25 | < 0,0001 |
| Massetemperatur | 0,2301 | 1 | 0,2301 | 80,27 | < 0,0001 |
| Werkzeugtemperatur | 1,037 | 1 | 1,037 | 361,90 | < 0,0001 |
| Nachdruck | 1,895 | 1 | 1,895 | 660,97 | < 0,0001 |
| Kühlzeit | 0,4727 | 1 | 0,4727 | 164,90 | < 0,0001 |
| Werkzeugtemperatur × Nachdruck | 0,1712 | 1 | 0,1712 | 59,72 | < 0,0001 |
| Residuen | 0,05733 | 20 | 0,002867 | ||
| Anpassungsmangel | 0,05243 | 17 | 0,003084 | 1,89 | 0,3320 |
| Reiner Fehler | 0,004900 | 3 | 0,001633 | ||
| Gesamt | 3,128 | 25 |
| Term | Koeffizient (kodiert) | Standardfehler | t | p | 95-%-KI unten | 95-%-KI oben |
|---|---|---|---|---|---|---|
| Konstante | 1,281 | 0,01054 | 121,60 | < 0,0001 | 1,259 | 1,303 |
| Massetemperatur | 0,1039 | 0,01159 | 8,96 | < 0,0001 | 0,07967 | 0,1280 |
| Werkzeugtemperatur | 0,2205 | 0,01159 | 19,02 | < 0,0001 | 0,1963 | 0,2447 |
| Nachdruck | −0,2980 | 0,01159 | −25,71 | < 0,0001 | −0,3222 | −0,2738 |
| Kühlzeit | −0,1489 | 0,01159 | −12,84 | < 0,0001 | −0,1730 | −0,1247 |
| Werkzeugtemperatur × Nachdruck | 0,08852 | 0,01146 | 7,73 | < 0,0001 | 0,06463 | 0,1124 |
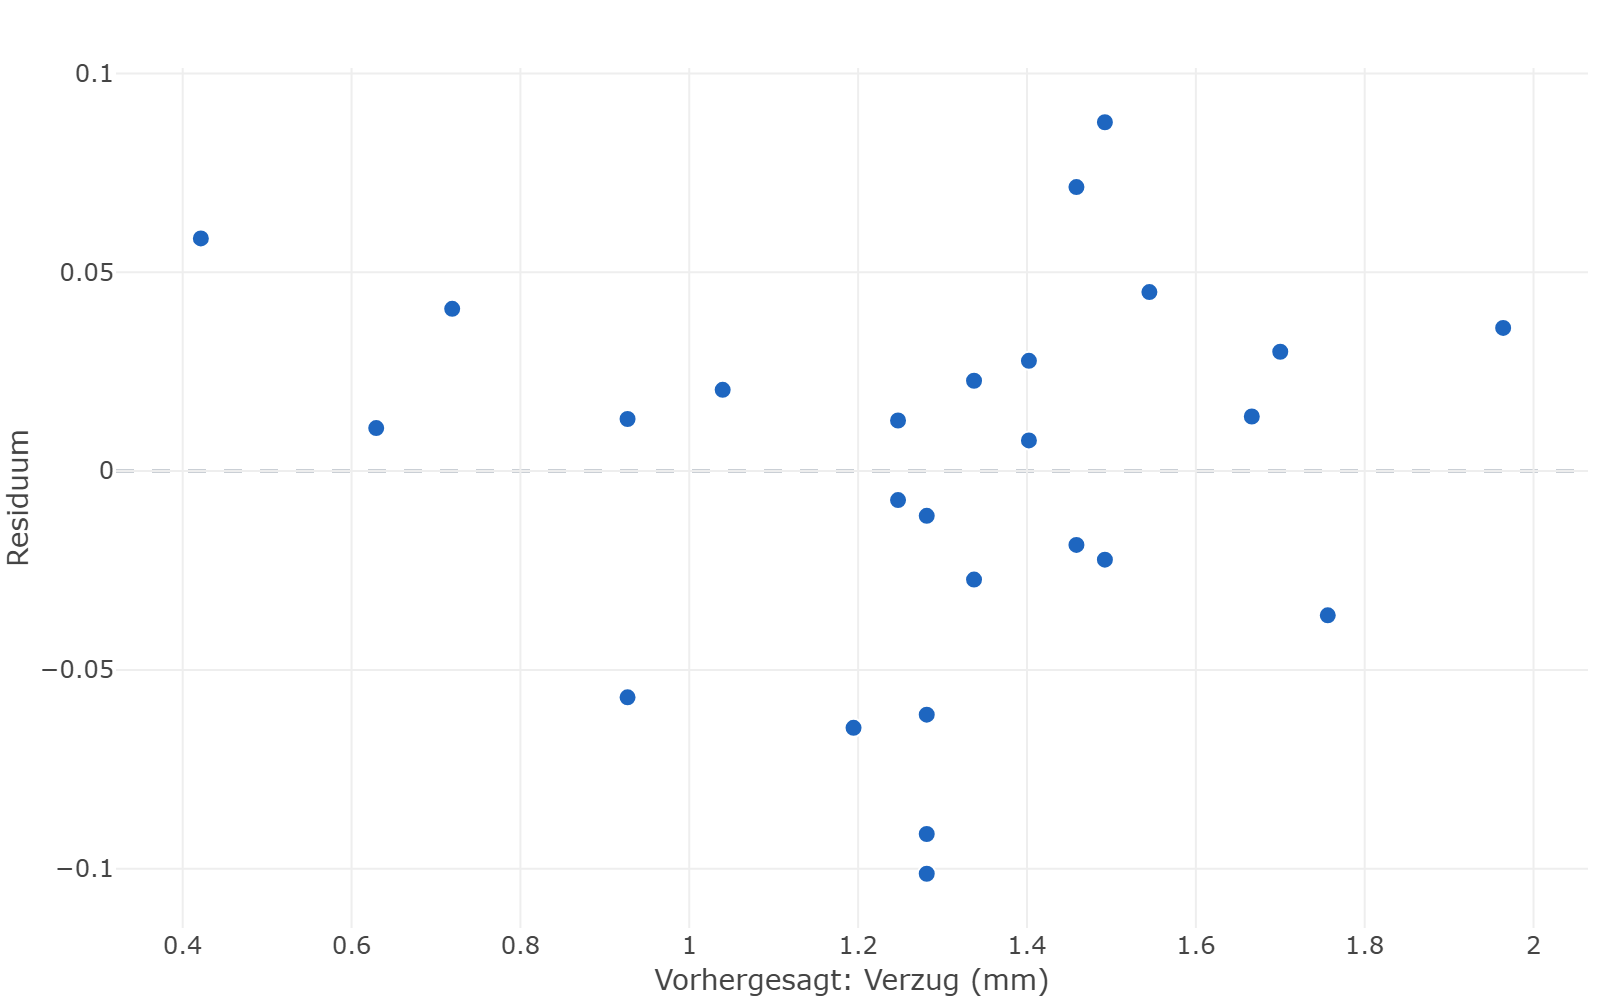
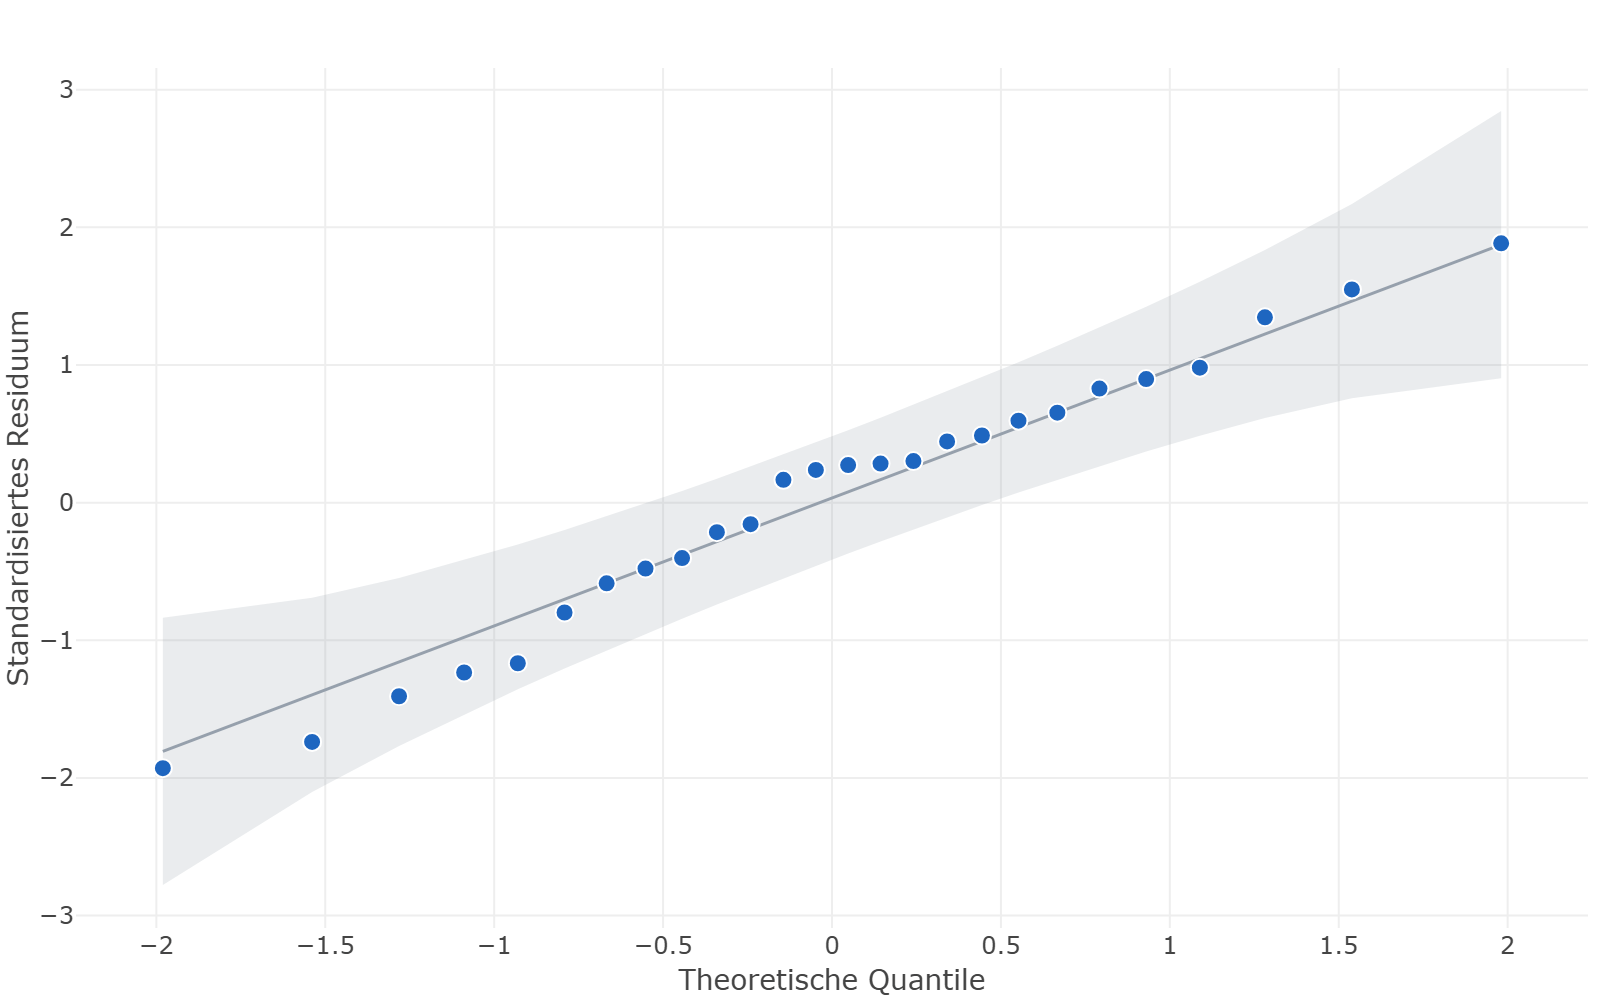
Die Reststreuung fällt von 0,118 auf 0,054 mm, das Bestimmtheitsmaß steigt auf 0,982 (korrigiert 0,977, für die Vorhersage 0,971), und der Anpassungsmangel ist nicht mehr signifikant (p = 0,33). Die Koeffizienten stehen in kodierten Einheiten: sie gelten je Schritt von der Mitte zur hohen Stufe, der Effekt von tief nach hoch ist das Doppelte.
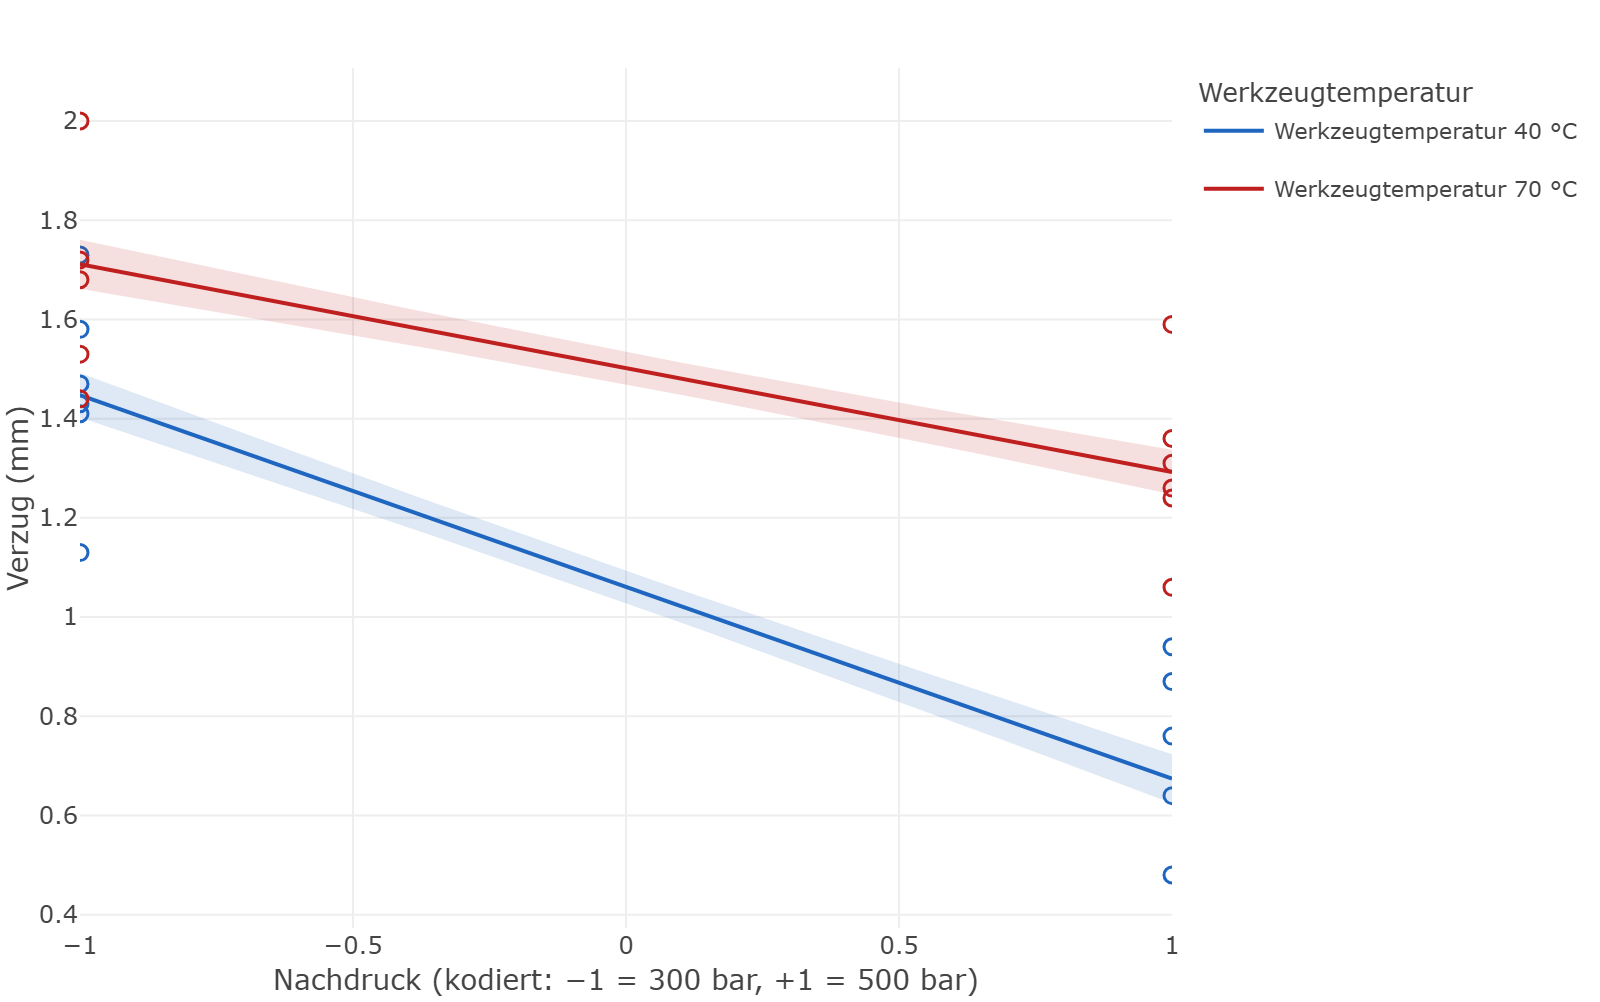
In Zahlen: Von 300 auf 500 bar sinkt der Verzug bei 40 °C Werkzeugtemperatur um 0,77 mm, bei 70 °C nur um 0,42 mm. Wer den Nachdruck bei warmem Werkzeug ausprobiert und für mäßig wirksam befunden hätte, hätte seine beste Stellgröße unterschätzt.
Schritt 6 / Krümmung
Die Zentrumsversuche sagen: die Fläche ist nicht eben
Ein Plan mit zwei Stufen kann nur Geraden anpassen. Ob das reicht, prüfen die Zentrumsversuche: Stimmt das Modell, müssten sie auf seiner Vorhersage für die Mitte liegen. Das Modell sagt dort 1,281 mm voraus (95-%-Vertrauensbereich 1,259 bis 1,303), gemessen sind im Mittel 1,215 mm. Die Mitte ist besser als das Mittel der Ecken — die Fläche hängt durch.
In DoEStat prüft man das, indem man dem Modell einen quadratischen Term hinzufügt. Er ist signifikant: 0,078 ± 0,024 mm, p = 0,004. Wichtig ist, was dieser Test nicht sagt: In einem zweistufigen Plan mit Zentrumsversuchen sind die Quadrate aller Faktoren ein und dieselbe Spalte. Der Plan weiß, dass etwas gekrümmt ist, aber nicht, welcher Faktor.
Folgerung: Für die Ecken des Versuchsraums ist das Modell belastbar. Wer das Optimum im Inneren sucht, braucht einen Folgeplan mit mehr als zwei Stufen — für vier Faktoren statt zehn. Wie das geht, zeigen Beispiel 2 und Beispiel 4.
Schritt 7 / Ergebnis
Die Einstellung, und drei Einzelexperimente, die sie bestätigen
Der kleinste Verzug liegt in der Ecke, in die alle vier Effekte zeigen: Nachdruck hoch, Kühlzeit lang, Werkzeug und Masse kalt. Die sechs unwirksamen Faktoren sind frei — sie können nach Kosten, Zykluszeit oder Verschleiß eingestellt werden.
| Faktor | Einstellung | Begründung |
|---|---|---|
| A · Massetemperatur | 220 °C | wirksam – tiefe Stufe senkt den Verzug |
| B · Werkzeugtemperatur | 40 °C | wirksam – tiefe Stufe senkt den Verzug |
| C · Einspritzgeschwindigkeit | 70 mm/s | ohne nachweisbare Wirkung – frei wählbar, hier Mitte |
| D · Nachdruck | 500 bar | wirksam – hohe Stufe senkt den Verzug |
| E · Nachdruckzeit | 7 s | ohne nachweisbare Wirkung – frei wählbar, hier Mitte |
| F · Kühlzeit | 20 s | wirksam – hohe Stufe senkt den Verzug |
| G · Staudruck | 70 bar | ohne nachweisbare Wirkung – frei wählbar, hier Mitte |
| H · Schneckendrehzahl | 90 1/min | ohne nachweisbare Wirkung – frei wählbar, hier Mitte |
| J · Umschaltpunkt | 11 mm | ohne nachweisbare Wirkung – frei wählbar, hier Mitte |
| K · Trocknungszeit | 3 h | ohne nachweisbare Wirkung – frei wählbar, hier Mitte |
Für diese Einstellung sagt das Modell 0,42 mm voraus; ein einzelnes Teil sollte mit 95 % Sicherheit zwischen 0,29 und 0,55 mm liegen. In der gegenüberliegenden Ecke wären es 1,96 mm. Drei Bestätigungsversuche an der empfohlenen Einstellung:
| Vorhersage | 95-%-Vorhersagebereich | Bestätigung 1 | Bestätigung 2 | Bestätigung 3 | Gemeinsamer Test p |
|---|---|---|---|---|---|
| 0,421 | 0,292 … 0,551 | 0,38 | 0,43 | 0,45 | 0,8772 |
Ergebnis: Alle drei Bestätigungsversuche liegen im Vorhersagebereich. Vier von zehn Faktoren tragen den Verzug, der sich im untersuchten Raum von knapp 2 mm auf gut 0,4 mm senken lässt.
Gegenprobe
Was wirklich in den Daten steckt
Weil die Messwerte simuliert sind, lässt sich die Auswertung an der Wahrheit messen. Das Modell hinter den Daten, in kodierten Einheiten und mit einer Standardabweichung von 0,035 mm:
Verzug = 1,20 + 0,11·A + 0,21·B − 0,30·D − 0,15·F + 0,10·B·D + 0,09·D² + 0,02·E − 0,015·H
| Term | Wahr | Geschätzt | 95-%-KI |
|---|---|---|---|
| Konstante | 1,290 | 1,281 | 1,259 … 1,303 |
| Massetemperatur | 0,110 | 0,104 | 0,080 … 0,128 |
| Werkzeugtemperatur | 0,210 | 0,221 | 0,196 … 0,245 |
| Nachdruck | −0,300 | −0,298 | −0,322 … −0,274 |
| Kühlzeit | −0,150 | −0,149 | −0,173 … −0,125 |
| Werkzeugtemperatur × Nachdruck | 0,100 | 0,089 | 0,065 … 0,112 |
Alle fünf geschätzten Koeffizienten treffen ihren wahren Wert innerhalb des Vertrauensbereichs. Die Konstante steht in der Tabelle mit 1,29, weil an den Ecken D² gleich 1 ist und der zweistufige Plan beides nicht trennen kann. Die Krümmung hat der Test gefunden (geschätzt 0,078, wahr 0,09) — dass sie vom Nachdruck kommt, konnte er nicht wissen. Zwei Effekte hat die Auswertung nicht gefunden: Nachdruckzeit (0,02) und Schneckendrehzahl (−0,015) wirken tatsächlich, aber schwächer als die Prozessstreuung. Das ist kein Fehler des Plans; es ist die Grenze dessen, was 26 Einzelexperimente auflösen.
Projektdateien
Selbst nachfahren
Das Beispiel liegt DoEStat bei: Hilfe ▸ Beispielprojekt öffnen ▸ Screening ▸ „Screening mit zehn Faktoren: Verzug im Spritzguss“, einmal nur mit den Daten und einmal mit fertiger Auswertung. Dieselben Dateien gibt es hier zum Herunterladen.
- Projekt mit den Datenspritzguss-screening-daten.doejson
- Projekt mit fertiger Auswertungspritzguss-screening-auswertung.doejson
DoEStat kostenlos testen
30 Tage, voller Funktionsumfang, kein Zahlungsmittel. Den Download-Link senden wir per E-Mail, in der Regel am nächsten Werktag.