
Beispiele / 05
Simulation statt Versuchsstand: ein Kühlkörper, ausgelegt mit Gauß-Prozessen
Wenn die Versuche in einem Simulationsprogramm laufen, ändert sich, was ein guter Versuchsplan ist. Es gibt keine Streuung, die Wiederholungen bräuchte, aber jede Simulation kostet Rechenzeit. Hier werden fünf Größen eines Kühlkörpers in 40 Simulationen über den ganzen Raum verteilt, ein Gauß-Prozess (Kriging) lernt daraus drei Zielgrößen, und die Wünschbarkeit findet den Sweet Spot. Drei gebaute Prototypen im Windkanal zeigen am Ende, wie weit man der Simulation trauen darf.
- Versuchsplan
- MaxPro, 40 Simulationen + 2 zum Nachschärfen
- Modell
- Gauß-Prozess, Matérn 5/2
- Faktoren
- 5 Geometrie- und Strömungsgrößen
- Zielgrößen
- 3, Bestätigung mit 3 Prototypen
Simulator und Prototypen sind nachgebildet. Statt eines Strömungsprogramms rechnet hier ein Modell aus Lehrbuchformeln für Rippenwirkungsgrad, Wärmeübergang und Druckverlust — nicht linear, ohne Streuung, wie ein echter Simulator. Die Windkanal-Messungen sind dieselben Formeln mit einem systematischen Aufschlag und Messstreuung. So lässt sich am Ende prüfen, was der Gauß-Prozess gelernt hat. Alle Tabellen und Diagramme sind mit DoEStat gerechnet und gezeichnet.
Schritt 1 / Aufgabe
Ein Kühlkörper, drei Grenzen
Ein Leistungsmodul mit 100 × 100 mm Grundfläche soll mit einem Rippenkühlkörper aus Aluminium gekühlt werden, den ein Lüfter durchströmt. Die Auslegung läuft in einer thermischen Simulation; eine Simulation dauert gut eine Viertelstunde, über Nacht sind 40 möglich. Drei Größen entscheiden über die Auslegung:
- Thermischer Widerstand vom Modul zur Luft — zu minimieren, höchstens 0,35 K/W
- Druckverlust über dem Kühlkörper — zu minimieren, höchstens 60 Pa, sonst reicht der Lüfter nicht
- Masse — zu minimieren, höchstens 450 g
Die drei ziehen gegeneinander: Hohe, dicht stehende Rippen kühlen gut, kosten aber Masse und Druck; mehr Luft kühlt besser und kostet ebenfalls Druck. Fünf Größen sind frei:
| Faktor | Einheit | von | bis |
|---|---|---|---|
| Rippenhöhe | mm | 20,0 | 60,0 |
| Rippendicke | mm | 1,00 | 3,00 |
| Rippenabstand | mm | 2,00 | 8,00 |
| Volumenstrom | m³/h | 10,0 | 40,0 |
| Grundplattendicke | mm | 4,0 | 12,0 |
Schritt 2 / Versuchsplan
40 Punkte, die den Raum füllen
Ein klassischer Plan ist hier die falsche Wahl. Ein zentral zusammengesetzter Plan setzt seine Punkte auf Ecken, Flächen und die Mitte, kennt also nur drei Stufen je Faktor, und wiederholt die Mitte, um Streuung zu schätzen. Ein Simulator liefert bei gleicher Eingabe aber immer dieselbe Zahl; jede Wiederholung wäre verschenkte Rechenzeit. Und ob die Flächen sich wie ein Polynom zweiten Grades verhalten, weiß vorher niemand.
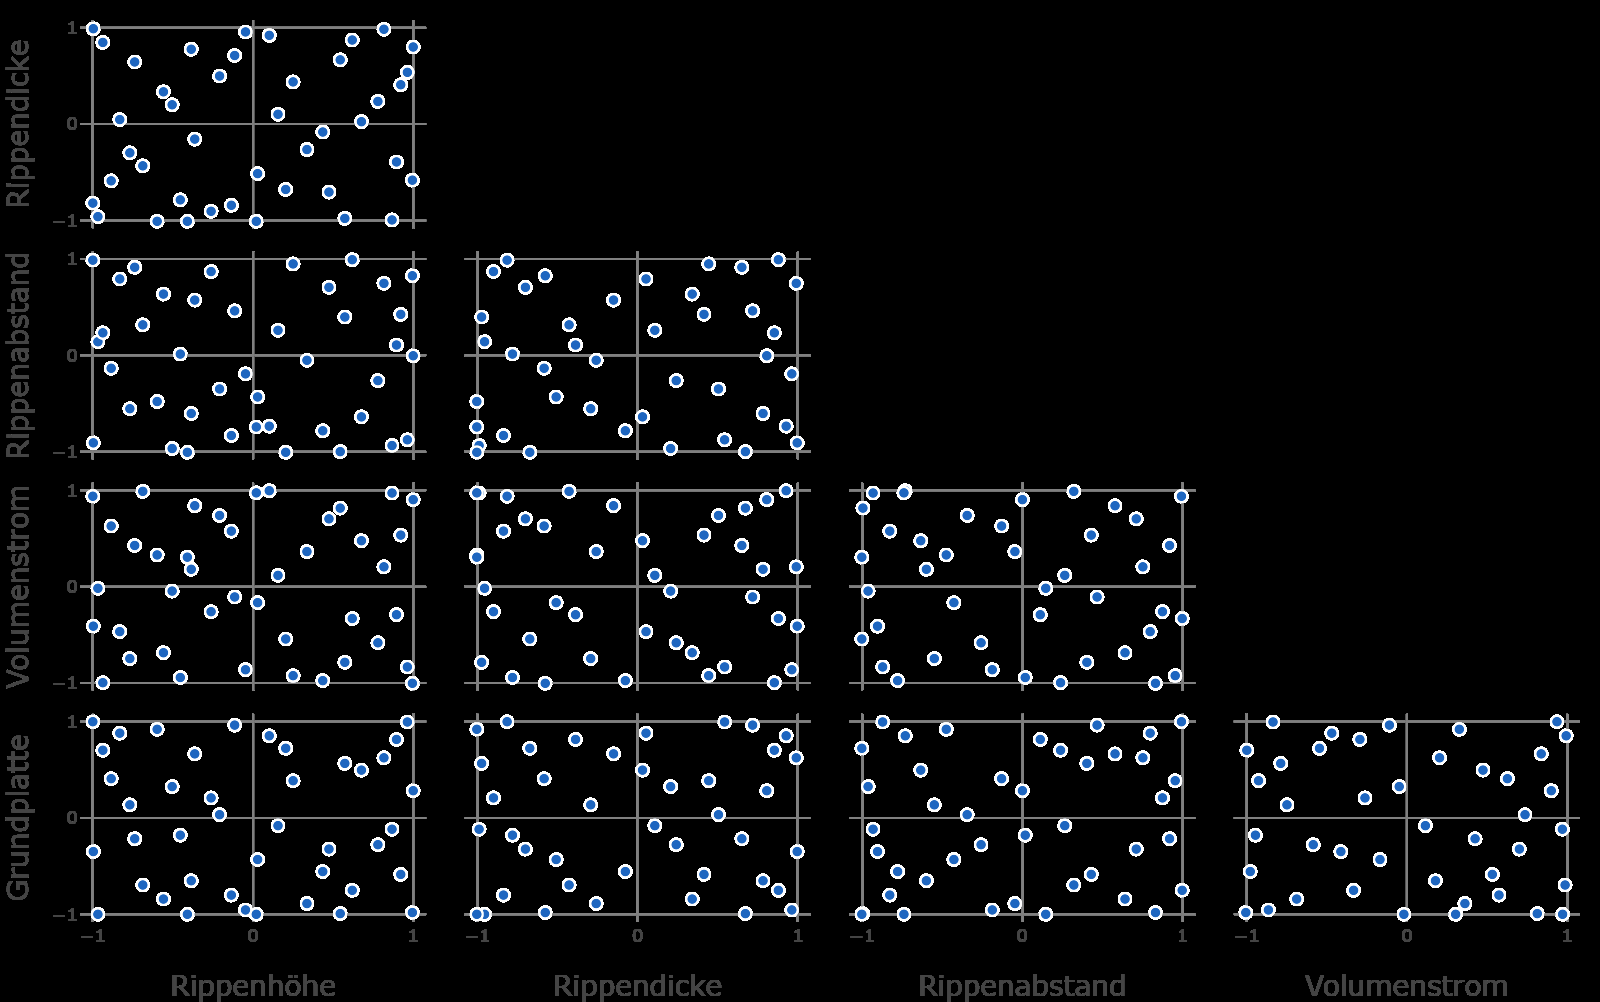
Ein raumfüllender Plan verteilt die Einzelexperimente stattdessen gleichmäßig über das Innere. DoEStat bietet dafür mehrere Familien an. Gewählt ist MaxPro (Joseph, Gul und Ba, 2015): Die Punkte liegen nicht nur im fünfdimensionalen Raum gut verteilt, sondern auch in jeder Projektion auf zwei, drei oder vier Faktoren. Das zählt, sobald sich ein Faktor als unwirksam herausstellt — dann fallen bei anderen Plänen Punkte aufeinander, und die Information schrumpft.
| Kennzahl | MaxPro, 40 (gewählt) | Sphere Packing, 40 | Maximin-Latin-Hypercube, 40 | Zentral zusammengesetzt, 43 |
|---|---|---|---|---|
| MaxPro-Kriterium ψ (Projektionen, kleiner ist besser) | 23,06 | ∞ | 144,00 | ∞ |
| Kleinster Abstand zweier Punkte (Einheitswürfel) | 0,425 | 0,866 | 0,297 | 0,500 |
| Abdeckungsradius (größte Lücke) | 0,720 | 0,751 | 0,713 | 0,642 |
| Größte Spaltenkorrelation |r| | 0,108 | 0,027 | 0,205 | 0,000 |
| Verschiedene Stufen je Faktor | 40 | 7 | 40 | 3 |
Die Planbewertung zeigt den Unterschied. Sphere Packing hält den größten Mindestabstand im vollen Raum, setzt dafür aber nur sieben verschiedene Werte je Faktor. Der zentral zusammengesetzte Plan hat drei. Bei beiden fallen Punkte in einer Projektion zusammen, das MaxPro-Kriterium ist unendlich. MaxPro und der Latin Hypercube haben 40 verschiedene Werte je Faktor, MaxPro verteilt sie in den Projektionen aber deutlich besser.
Schritt 3 / Simulation
Eine Nacht Rechenzeit
Der Plan geht als Tabelle an die Simulation, die Ergebnisse kommen in dieselbe Tabelle zurück. In DoEStat lässt sich ein Simulator auch direkt anbinden: Ein Python-Skript bekommt die Einstellungen eines Einzelexperiments und gibt die Zielgrößen zurück; die Ergebnisse füllen die Datentabelle dann ohne Umweg über Dateien.
Auffällig an den Ergebnissen ist die Spannweite: Der thermische Widerstand reicht von 0,20 bis 1,10 K/W, die Masse von 200 bis fast 1200 g, der Druckverlust von unter einem bis 70 Pa. Die Physik dahinter ist nicht linear — der Wirkungsgrad einer Rippe folgt einem Tangens hyperbolicus, der Druckverlust dem Quadrat der Strömungsgeschwindigkeit.
Und keine der 40 Simulationen hält alle drei Grenzen zugleich ein. Wer einfach die beste Simulation aus der Tabelle nähme, hätte nichts Brauchbares. Der Sweet Spot liegt zwischen den Punkten — dort, wo nur ein Modell hinsehen kann.
Alle Simulationen
| Einzelexperiment | Rippenhöhe [mm] | Rippendicke [mm] | Rippenabstand [mm] | Volumenstrom [m³/h] | Grundplattendicke [mm] | Thermischer Widerstand [K/W] | Druckverlust [Pa] | Masse [g] |
|---|---|---|---|---|---|---|---|---|
| 1 | 60,0 | 2,81 | 5,01 | 38,6 | 9,1 | 0,3829 | 10,92 | 858,1 |
| 2 | 22,3 | 1,42 | 4,62 | 34,5 | 9,6 | 0,5394 | 41,92 | 408,2 |
| 3 | 37,7 | 2,72 | 6,41 | 23,4 | 11,9 | 0,6583 | 8,06 | 643,2 |
| 4 | 20,6 | 1,05 | 5,44 | 24,8 | 4,0 | 0,7073 | 20,92 | 202,9 |
| 5 | 53,5 | 2,03 | 3,10 | 32,2 | 10,0 | 0,2985 | 14,01 | 859,9 |
| 6 | 44,1 | 1,33 | 2,00 | 16,9 | 10,9 | 0,2756 | 11,18 | 779,2 |
| 7 | 28,0 | 1,00 | 3,58 | 30,0 | 11,7 | 0,4142 | 22,43 | 486,6 |
| 8 | 45,0 | 2,45 | 7,87 | 11,2 | 9,5 | 0,8111 | 1,20 | 568,8 |
| 9 | 57,9 | 1,62 | 5,34 | 20,7 | 11,3 | 0,4470 | 2,66 | 686,8 |
| 10 | 20,0 | 1,19 | 7,99 | 39,1 | 12,0 | 0,7715 | 45,34 | 399,6 |
| 11 | 56,3 | 2,99 | 7,26 | 28,1 | 10,5 | 0,5552 | 5,00 | 759,9 |
| 12 | 29,9 | 2,21 | 2,12 | 24,4 | 9,3 | 0,3492 | 45,68 | 672,3 |
| 13 | 51,5 | 1,03 | 6,22 | 13,3 | 10,3 | 0,5679 | 1,15 | 487,1 |
| 14 | 59,9 | 1,43 | 7,50 | 10,0 | 4,1 | 0,6439 | 0,51 | 387,9 |
| 15 | 37,3 | 1,17 | 2,52 | 33,7 | 4,8 | 0,2871 | 26,32 | 455,9 |
| 16 | 28,8 | 2,34 | 6,93 | 14,8 | 4,6 | 0,9127 | 4,96 | 335,4 |
| 17 | 43,1 | 2,11 | 5,80 | 26,8 | 7,7 | 0,5348 | 7,57 | 536,1 |
| 18 | 50,9 | 2,68 | 2,02 | 37,3 | 4,0 | 0,2506 | 48,54 | 907,6 |
| 19 | 42,0 | 2,93 | 2,81 | 40,0 | 11,4 | 0,3121 | 48,23 | 903,5 |
| 20 | 32,7 | 1,85 | 6,74 | 37,7 | 10,7 | 0,5909 | 20,32 | 491,3 |
| 21 | 23,4 | 2,06 | 7,40 | 18,0 | 11,5 | 0,9686 | 9,64 | 458,5 |
| 22 | 20,1 | 3,00 | 2,29 | 18,9 | 6,6 | 0,5347 | 69,66 | 492,3 |
| 23 | 55,6 | 2,24 | 4,23 | 16,3 | 6,9 | 0,4377 | 3,00 | 728,2 |
| 24 | 26,2 | 1,58 | 5,97 | 39,9 | 5,2 | 0,5822 | 35,18 | 297,6 |
| 25 | 48,7 | 1,93 | 2,67 | 10,4 | 5,8 | 0,3841 | 3,64 | 721,9 |
| 26 | 32,3 | 2,79 | 3,21 | 27,8 | 5,4 | 0,4426 | 32,31 | 563,8 |
| 27 | 24,6 | 1,71 | 3,36 | 13,9 | 8,5 | 0,5933 | 10,66 | 462,7 |
| 28 | 40,6 | 1,50 | 3,72 | 22,6 | 6,3 | 0,4134 | 8,20 | 495,0 |
| 29 | 49,5 | 1,30 | 7,14 | 35,6 | 6,7 | 0,5158 | 6,95 | 402,1 |
| 30 | 25,2 | 2,65 | 7,76 | 31,5 | 7,1 | 0,8141 | 26,15 | 379,8 |
| 31 | 58,4 | 2,42 | 6,30 | 33,1 | 5,7 | 0,4674 | 6,29 | 618,1 |
| 32 | 39,1 | 2,97 | 4,44 | 12,1 | 4,2 | 0,6439 | 3,77 | 553,9 |
| 33 | 35,8 | 2,51 | 3,97 | 36,1 | 8,1 | 0,4220 | 30,08 | 609,0 |
| 34 | 52,4 | 2,88 | 8,00 | 20,1 | 5,0 | 0,6781 | 2,78 | 539,6 |
| 35 | 59,3 | 2,55 | 2,39 | 12,5 | 12,0 | 0,3273 | 5,30 | 1169,1 |
| 36 | 34,8 | 1,10 | 7,63 | 21,2 | 8,8 | 0,7349 | 4,76 | 366,2 |
| 37 | 30,9 | 1,22 | 5,06 | 10,9 | 7,3 | 0,6988 | 2,60 | 367,4 |
| 38 | 21,3 | 2,86 | 5,72 | 10,1 | 10,8 | 1,1017 | 5,98 | 494,0 |
| 39 | 57,4 | 1,01 | 2,21 | 39,6 | 7,5 | 0,2047 | 18,93 | 701,2 |
| 40 | 46,7 | 1,75 | 4,87 | 30,5 | 4,4 | 0,4362 | 8,75 | 469,3 |
| 41 | 31,8 | 1,00 | 2,00 | 29,6 | 4,0 | 0,2724 | 35,64 | 400,0 |
| 42 | 40,4 | 1,00 | 2,79 | 39,7 | 4,0 | 0,2811 | 24,58 | 404,0 |
Die beiden letzten Zeilen sind die Simulationen aus dem Nachschärfen (Schritt 6).
Schritt 4 / Gauß-Prozess
Ein Modell, das durch jeden Punkt geht
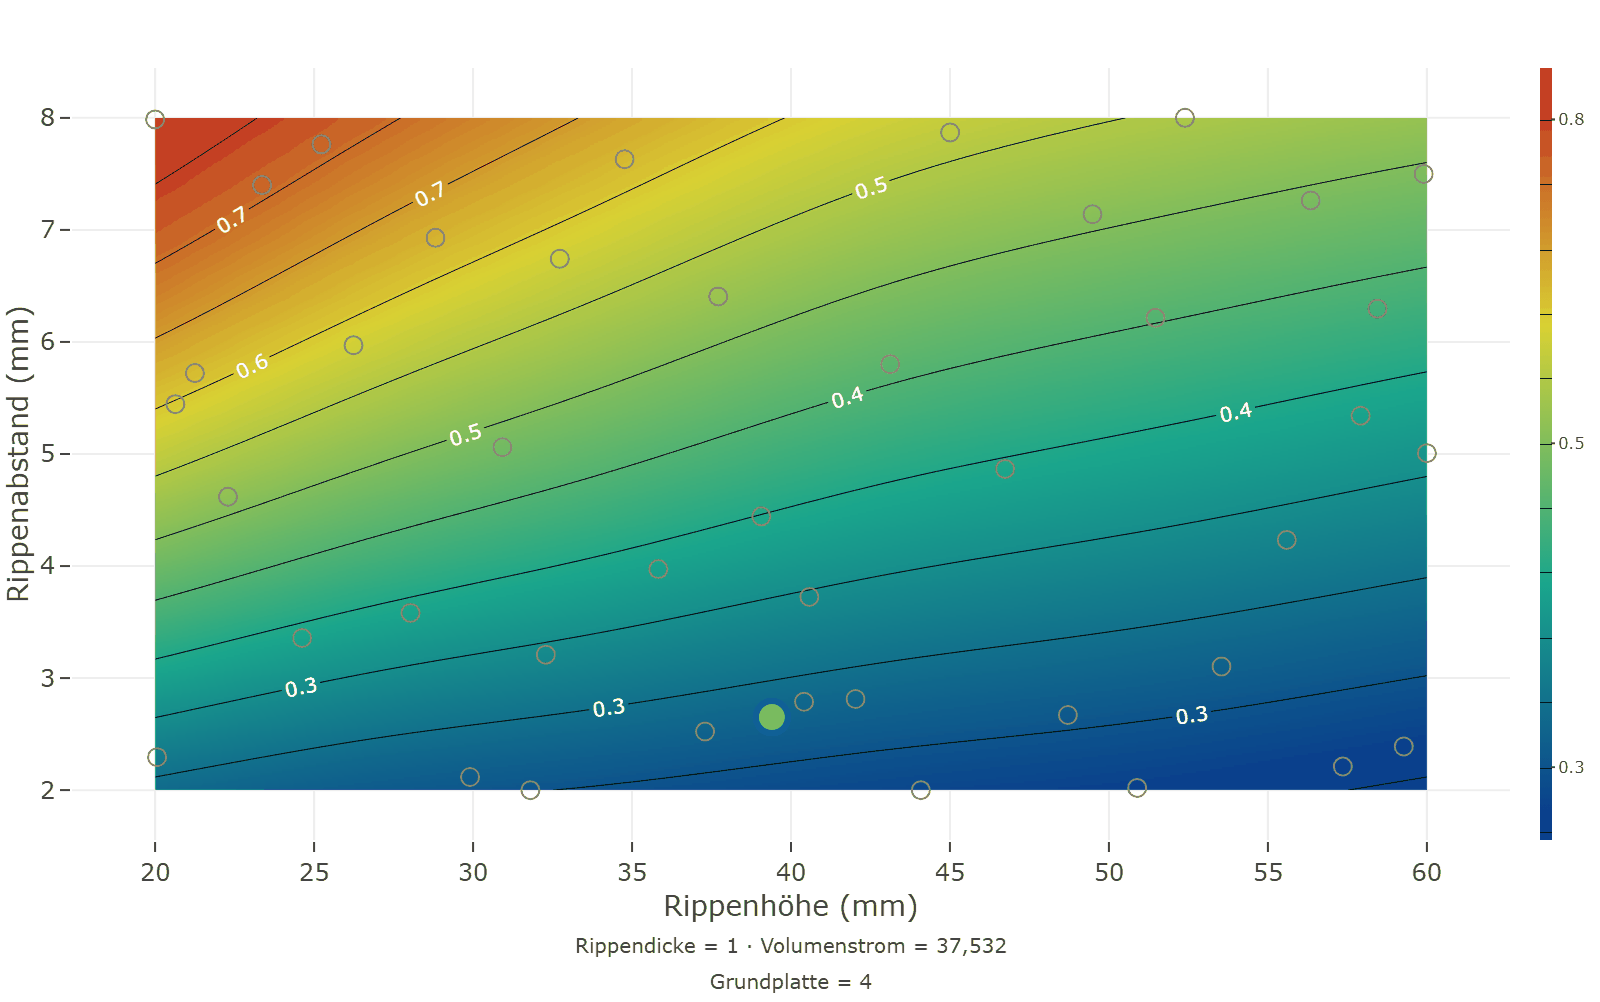
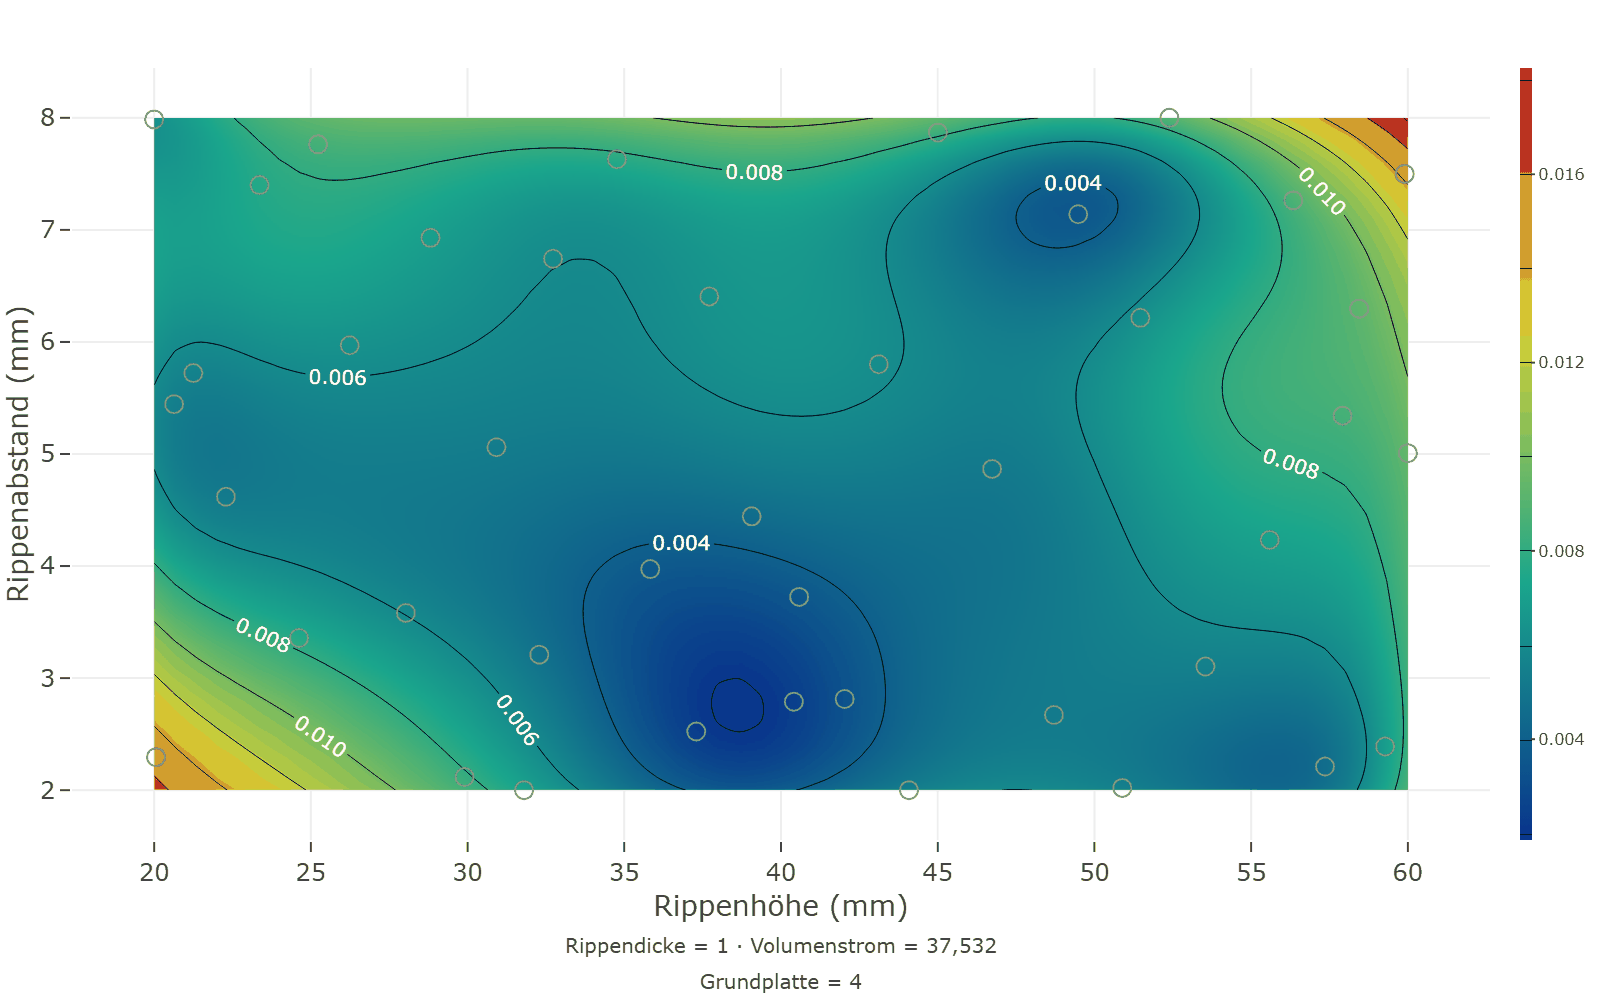
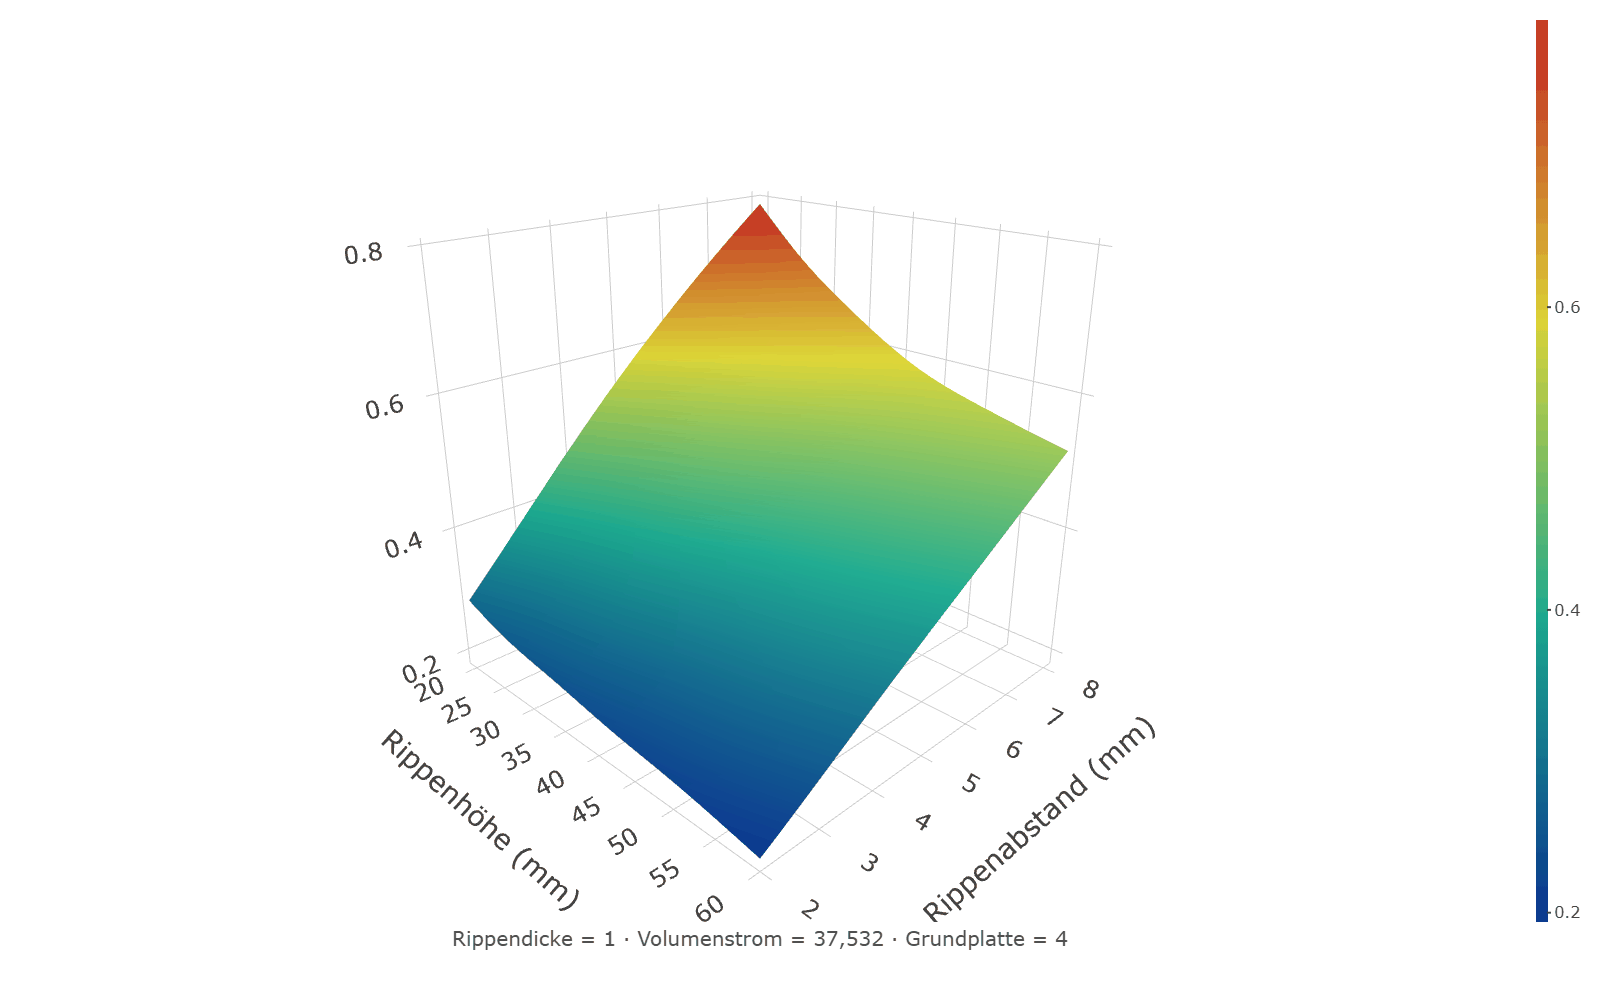
Für Simulationsdaten wählt man in DoEStat die Modellstrategie Kriging. Ein Gauß-Prozess setzt kein Polynom voraus. Er nimmt an, dass nahe beieinander liegende Einstellungen ähnliche Ergebnisse liefern, und schätzt aus den Daten, wie schnell diese Ähnlichkeit mit dem Abstand abnimmt — für jeden Faktor einzeln. Weil der Simulator nicht streut, geht die Fläche genau durch jeden gerechneten Punkt. Dazwischen sagt sie nicht nur einen Wert vorher, sondern auch, wie sicher sie sich ist.
| Zielgröße | Korrelationsfunktion | Prozess-Standardabweichung σ | LOO-RMSE | Q² (Leave-one-out) | Quadratisches Polynom: R² Vorhersage |
|---|---|---|---|---|---|
| Thermischer Widerstand [K/W] | Matérn 5/2, je Faktor eine Längenskala | 0,750 | 0,0182 | 0,9922 | 0,9774 |
| Druckverlust [Pa] | Matérn 5/2, je Faktor eine Längenskala | 60,5 | 5,02 | 0,9093 | 0,7936 |
| Masse [g] | Matérn 5/2, je Faktor eine Längenskala | 2061 | 2,71 | 0,9998 | 0,9885 |
Die Güte misst man bei einem Interpolator nicht mit R² — der wäre immer 1. Stattdessen wird jedes Einzelexperiment einmal weggelassen und aus den übrigen vorhergesagt (Leave-one-out). Q² ist der Anteil der Streuung, den diese Vorhersagen erklären. Zum Vergleich steht daneben, was ein quadratisches Polynom auf denselben Daten bei der gleichen Prüfung schafft.
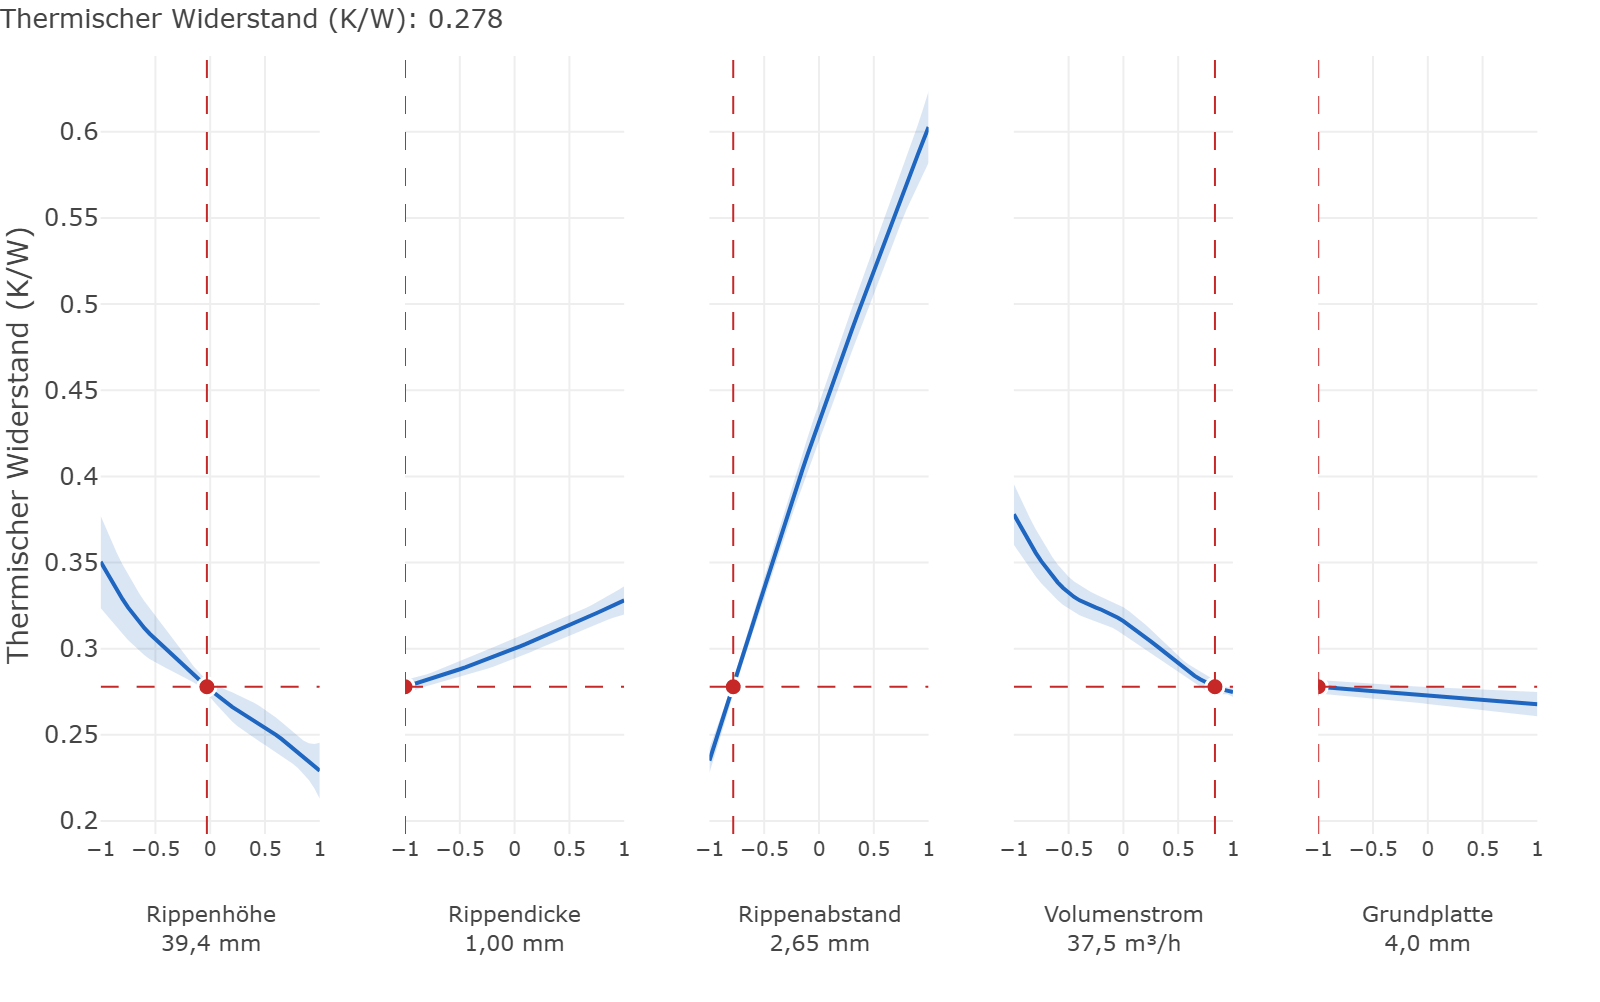
Was der Prozess über die Faktoren gelernt hat
Die geschätzten Längenskalen sagen, über welche Strecke (in kodierten Einheiten, der Bereich ist 2 breit) sich eine Zielgröße entlang eines Faktors merklich ändert. Eine kleine Zahl heißt: empfindlich. Eine sehr große heißt: In dieser Richtung ist die Fläche flach — der Faktor wirkt nicht.
| Faktor | Thermischer Widerstand [K/W] | Druckverlust [Pa] | Masse [g] |
|---|---|---|---|
| Rippenhöhe | 3,46 | 2,25 | 9,29 |
| Rippendicke | 15,38 | 7,20 | 10,56 |
| Rippenabstand | 5,95 | 1,86 | 6,44 |
| Volumenstrom | 3,69 | 4,01 | 1000,00 |
| Grundplattendicke | 205,68 | 1000,00 | 51,83 |
Die Physik ist darin wiederzuerkennen, ohne dass sie jemand vorgegeben hätte: Die Dicke der Grundplatte hat für Druckverlust und Wärmewiderstand praktisch keine Bedeutung, für die Masse sehr wohl. Der Volumenstrom wirkt auf Wärme und Druck, die Masse kümmert er nicht. Die Wichtigkeit je Faktor macht das als Anteil an der Streuung der Fläche greifbar:
| Faktor | Thermischer Widerstand: Haupteffekt | Thermischer Widerstand: gesamt | Druckverlust: Haupteffekt | Druckverlust: gesamt | Masse: Haupteffekt | Masse: gesamt |
|---|---|---|---|---|---|---|
| Rippenhöhe | 24,9 % | 28,2 % | 31,1 % | 43,0 % | 36,2 % | 40,0 % |
| Rippendicke | 1,6 % | 1,9 % | 3,0 % | 5,8 % | 17,9 % | 19,8 % |
| Rippenabstand | 55,4 % | 57,8 % | 21,9 % | 31,7 % | 26,8 % | 29,4 % |
| Volumenstrom | 14,0 % | 16,2 % | 26,5 % | 36,8 % | 0,0 % | 0,0 % |
| Grundplattendicke | 0,0 % | 0,0 % | 0,0 % | 0,0 % | 15,0 % | 15,0 % |
„Haupteffekt“ ist der Anteil, den ein Faktor allein erklärt; „gesamt“ schließt sein Zusammenspiel mit den anderen ein. Beim Druckverlust liegt „gesamt“ deutlich über dem Haupteffekt: Rippenhöhe, Rippenabstand und Volumenstrom wirken dort gemeinsam auf die Strömungsgeschwindigkeit. Die Werte sind Monte-Carlo-Schätzungen über den Versuchsraum und streuen um einige Prozentpunkte: Für die Rangfolge der Faktoren reichen sie, für die Nachkommastelle nicht.
Schritt 5 / Diagnose
Wie weit trägt das Modell?
Residuen im üblichen Sinn hat ein Interpolator nicht — an den Versuchspunkten trifft er exakt. Die Diagnose läuft daher über die Leave-one-out-Vorhersagen: Für jedes Einzelexperiment die Abweichung der Vorhersage aus den übrigen, geteilt durch den Standardfehler, den der Prozess sich selbst dafür gibt. Stimmt die Selbsteinschätzung, liegen diese standardisierten Residuen wie eine Standardnormalverteilung um null, und nur etwa einer von zwanzig Werten jenseits von ±2.
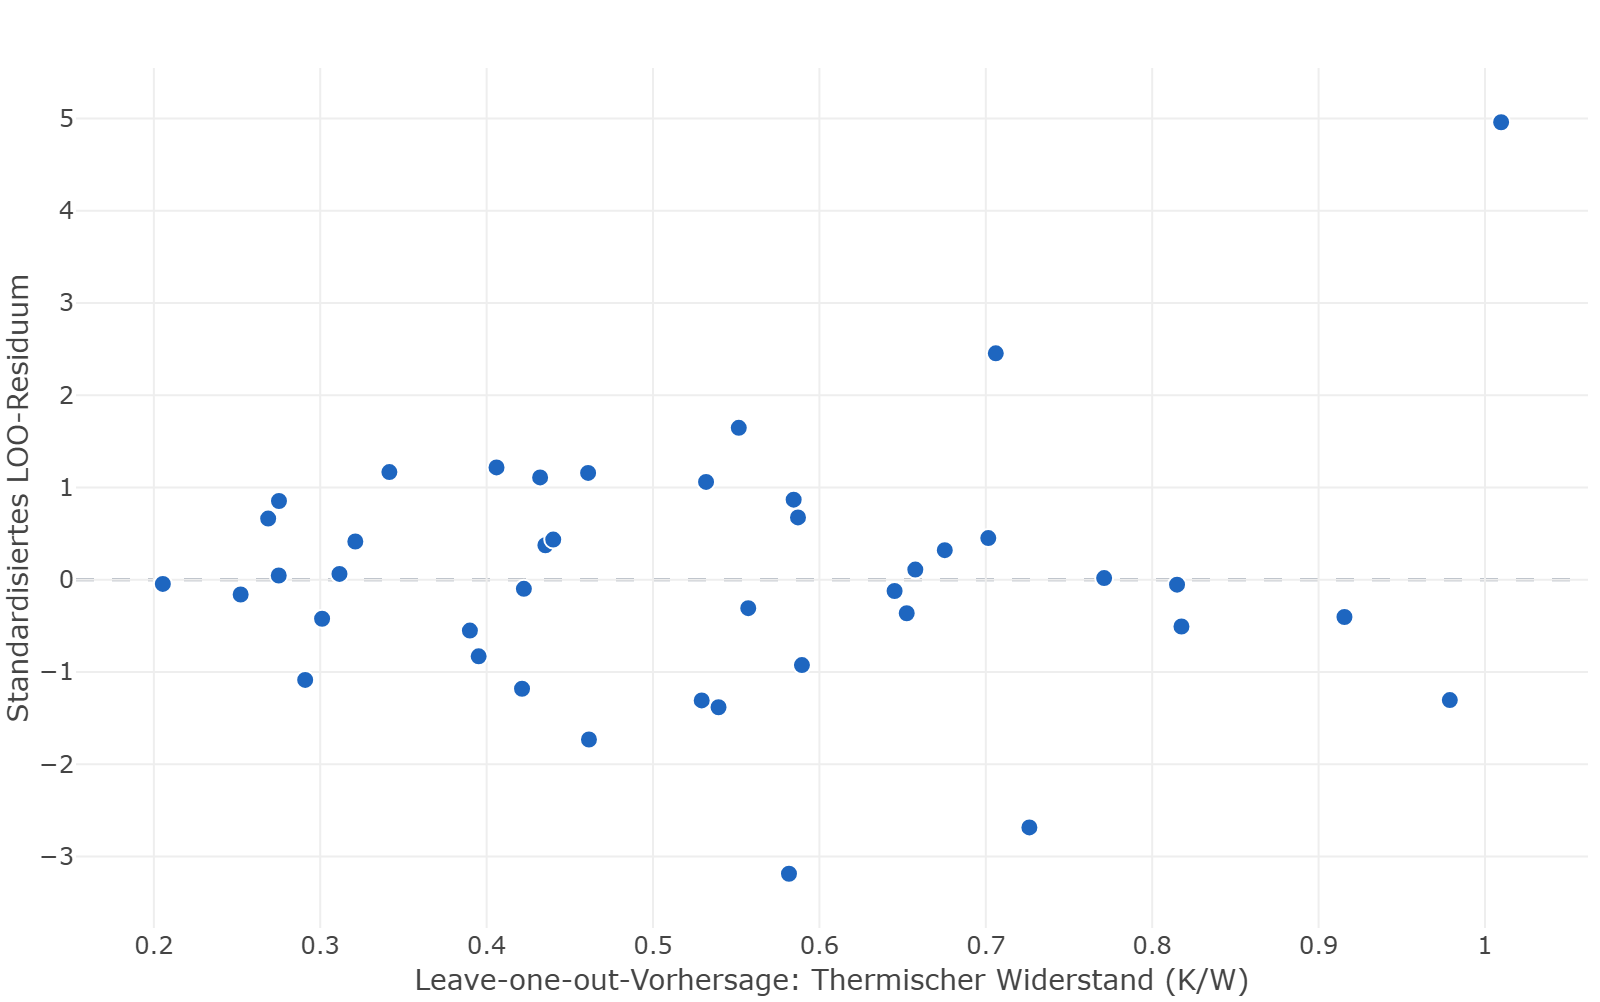
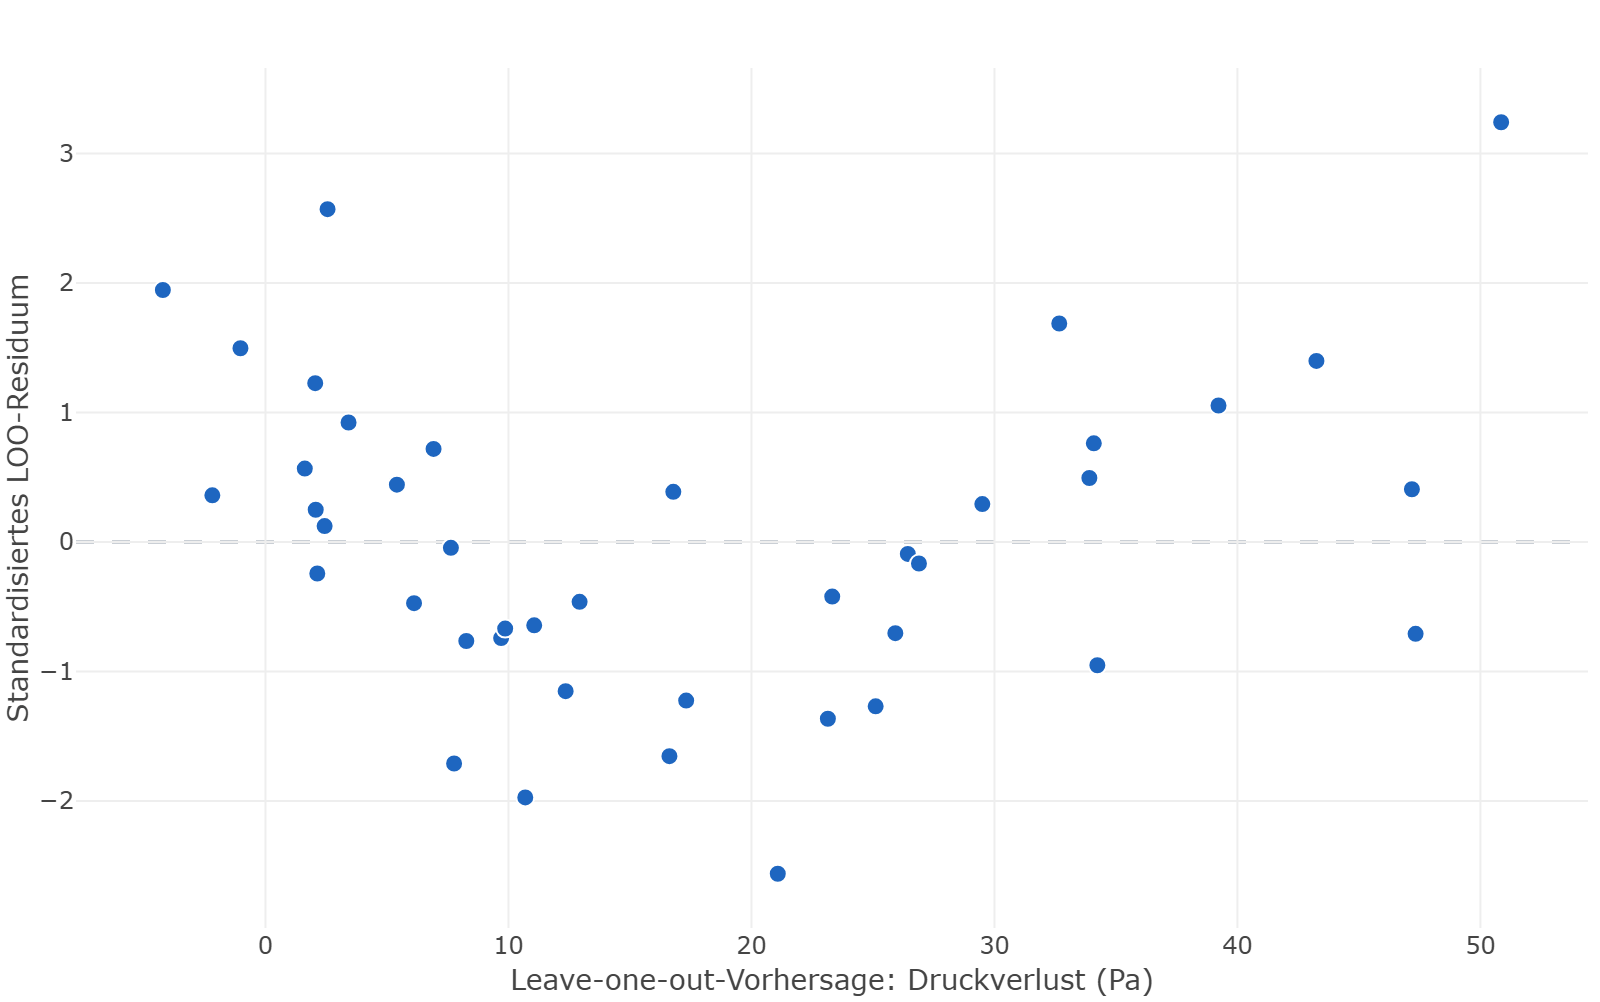
Ganz stimmt sie nicht. Beim Wärmewiderstand liegen vier der 42 Werte jenseits von ±2, einer bei fast 5; beim Druckverlust sind es drei. Der jeweils größte gehört zu einem Extrem des Plans: Einzelexperiment 38 hat mit 1,10 K/W den höchsten Wärmewiderstand (niedrige Rippen, weiter Abstand, wenig Luft), Einzelexperiment 22 mit 70 Pa den höchsten Druckverlust — als einziger über der Grenze. Wer ein solches Einzelexperiment weglässt, zwingt den Prozess, in eine Ecke hinein zu extrapolieren, und dort unterschätzt er seine Unsicherheit.
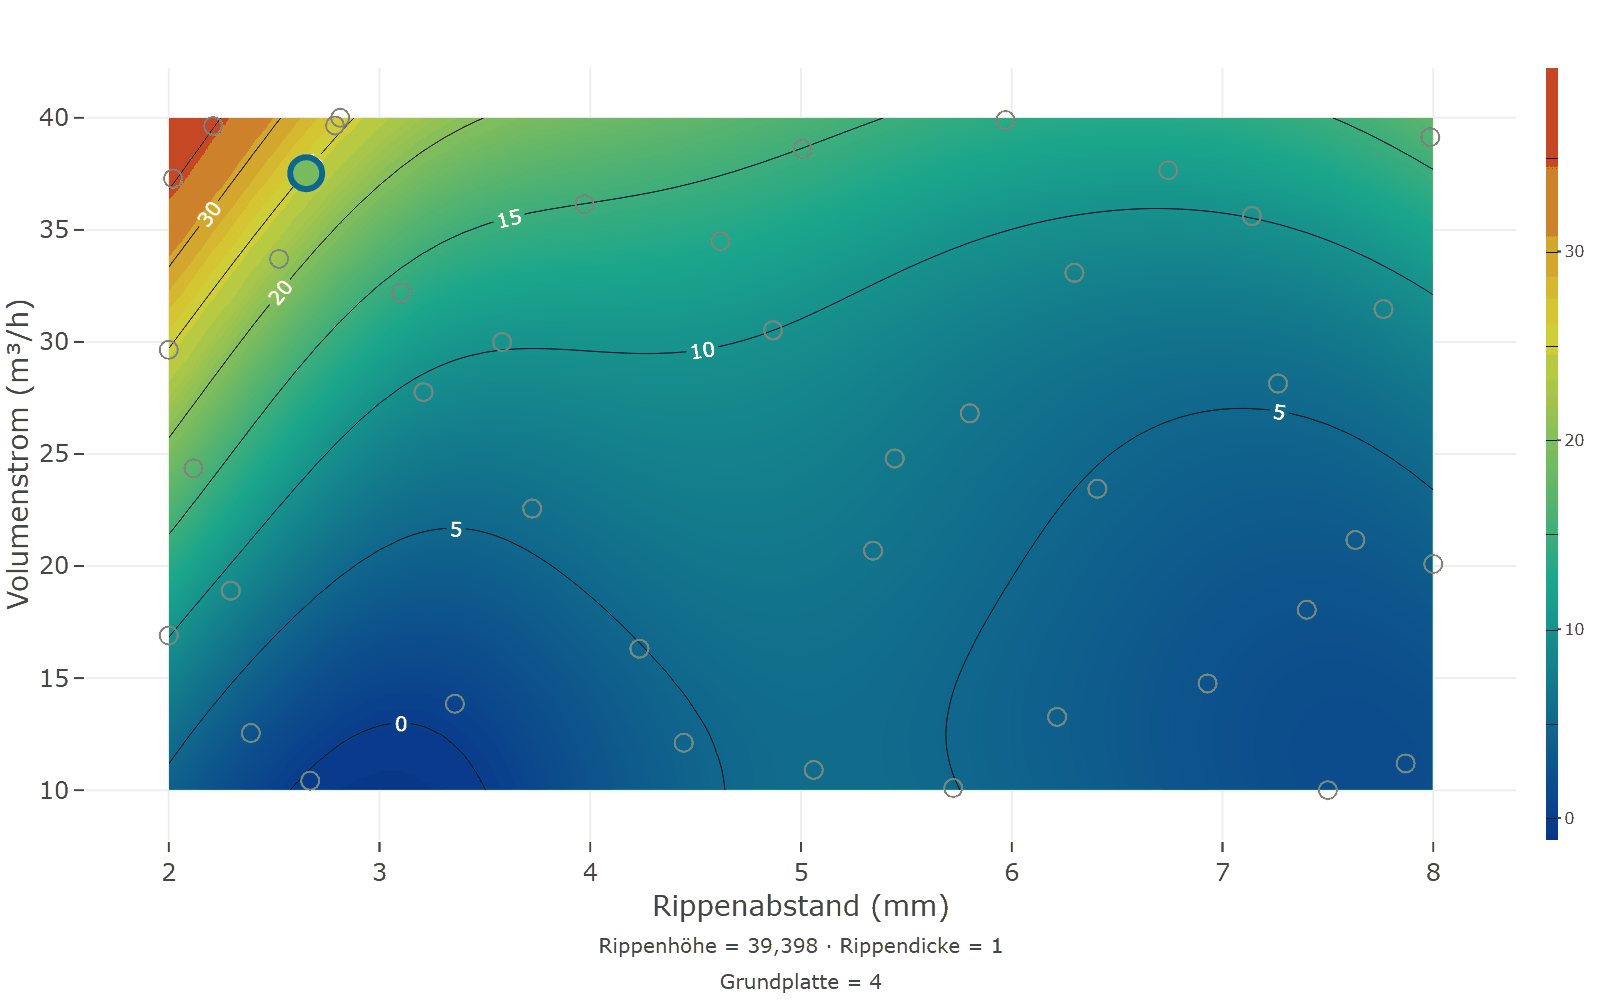
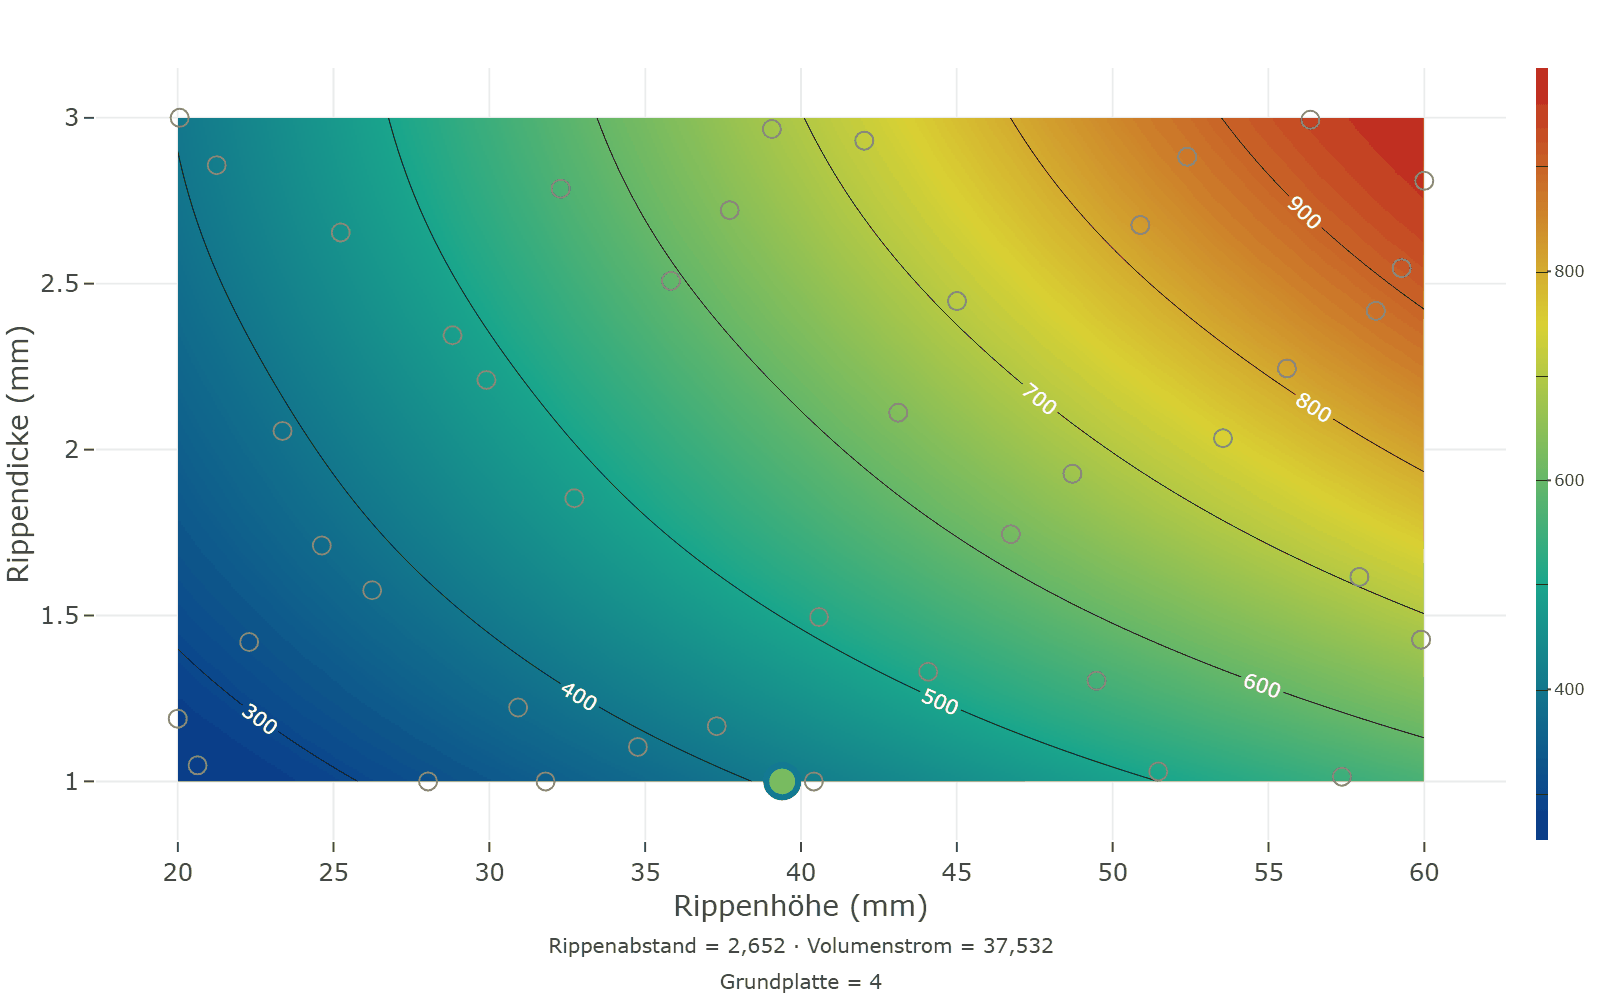
Daraus folgen zwei Dinge. Erstens: Das Band des Emulators ist eine Untergrenze der Unsicherheit, nicht ihr Maß — am Rand des Raums besonders. Zweitens: Der Sweet Spot liegt weit weg von diesen Ecken, in einem Bereich, den der Plan gut abdeckt. Ob der Emulator dort stimmt, lässt sich direkt prüfen, und das geschieht in Schritt 6. Beim Druckverlust kommt hinzu, dass die Vorhersagen im unteren Bereich teils unter null liegen — physikalisch unmöglich. Er ist die schwierigste der drei Zielgrößen: Er wächst mit dem Quadrat der Geschwindigkeit und hat dort, wo es interessant wird, die steilsten Hänge.
Druckverlust und Masse im Schnitt
Schritt 6 / Sweet Spot
Drei Grenzen, ein Fenster
Die Wünschbarkeit übersetzt jede Zielgröße in eine Zahl zwischen 0 (an der Grenze) und 1 (so gut wie nötig) und sucht die Einstellung, bei der das gewichtete Mittel am größten ist. Der Wärmewiderstand zählt dreifach, der Druckverlust doppelt, die Masse einfach. Optimiert wird direkt auf den Flächen des Gauß-Prozesses.
Erst nachschärfen, dann bauen
Ein Optimum auf einem Emulator ist eine Vorhersage. Bevor etwas gebaut wird, lässt man den Simulator an genau dieser Einstellung rechnen — das kostet eine Viertelstunde und sagt, ob der Emulator dort stimmt. Ist er daneben, kommt die Simulation in die Daten, der Prozess wird neu angepasst, und die Suche beginnt von vorn. Hier waren dazu zwei zusätzliche Simulationen nötig:
| Runde | Gesamtwünschbarkeit D | Thermischer Widerstand: Emulator ± SE | Thermischer Widerstand: Simulation | Druckverlust: Emulator ± SE | Druckverlust: Simulation | Masse: Emulator ± SE | Masse: Simulation |
|---|---|---|---|---|---|---|---|
| 1 | 0,398 | 0,2702 ± 0,0063 | 0,2724 | 31,85 ± 2,43 | 35,64 | 401,0 ± 3,2 | 400,0 |
| 2 | 0,403 | 0,2747 ± 0,0069 | 0,2811 | 25,96 ± 1,93 | 24,58 | 406,6 ± 1,4 | 404,0 |
| 3 | 0,397 | 0,2779 ± 0,0020 | 0,2792 | 24,89 ± 0,28 | 24,86 | 407,6 ± 0,2 | 407,0 |
In der ersten Runde lag der Druckverlust 3,8 Pa über der Vorhersage — gut eineinhalb Standardfehler, in diesem steilen Bereich nicht überraschend. Mit dem neuen Punkt verschiebt sich das Optimum zu mehr Luft und etwas größerem Rippenabstand. Nach der dritten Runde stimmen Emulator und Simulator auf unter ein Prozent überein; die Suche ist abgeschlossen.
| Faktor | Einstellung | Einheit | kodiert |
|---|---|---|---|
| Rippenhöhe | 39,40 | mm | −0,03 |
| Rippendicke | 1,000 | mm | −1,00 |
| Rippenabstand | 2,652 | mm | −0,78 |
| Volumenstrom | 37,53 | m³/h | 0,84 |
| Grundplattendicke | 4,00 | mm | −1,00 |
| Zielgröße | Ziel | Vorhersage des Emulators | 95-%-Band des Emulators | Wünschbarkeit d | Simulation an der Einstellung |
|---|---|---|---|---|---|
| Thermischer Widerstand [K/W] | minimieren, höchstens 0,35 | 0,2779 | 0,2740 … 0,2818 | 0,361 | 0,2792 |
| Druckverlust [Pa] | minimieren, höchstens 60 | 24,89 | 24,34 … 25,44 | 0,702 | 24,86 |
| Masse [g] | minimieren, höchstens 450 | 407,6 | 407,2 … 408,1 | 0,170 | 407,0 |
| Gesamtwünschbarkeit D | 0,397 |
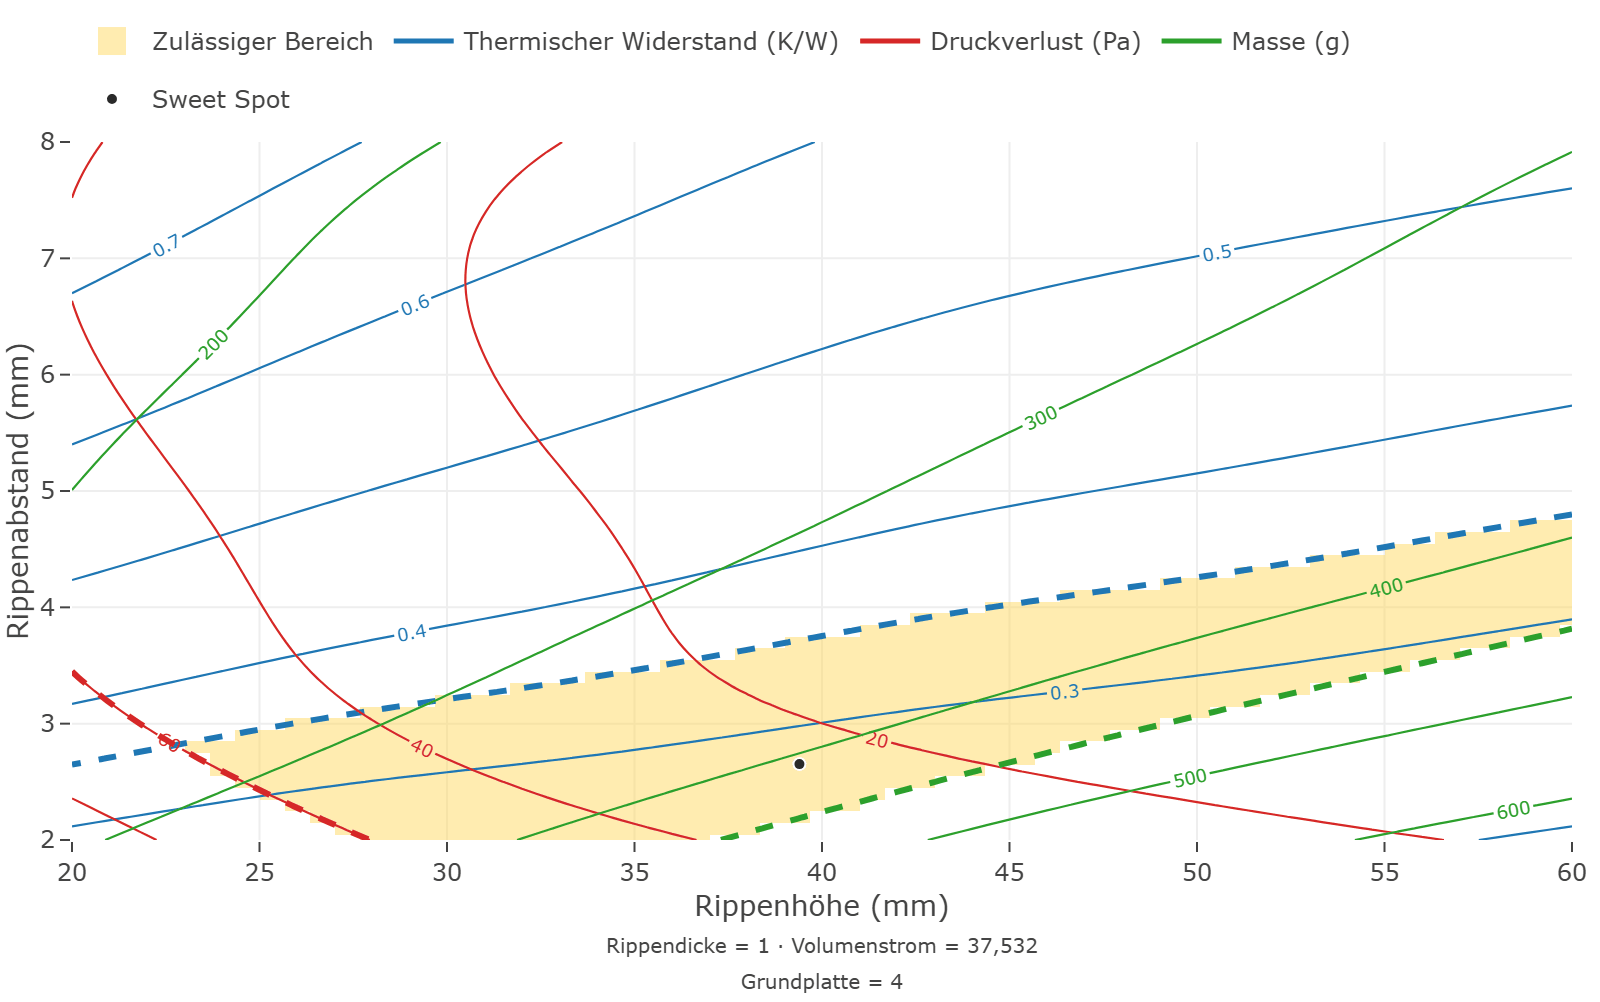
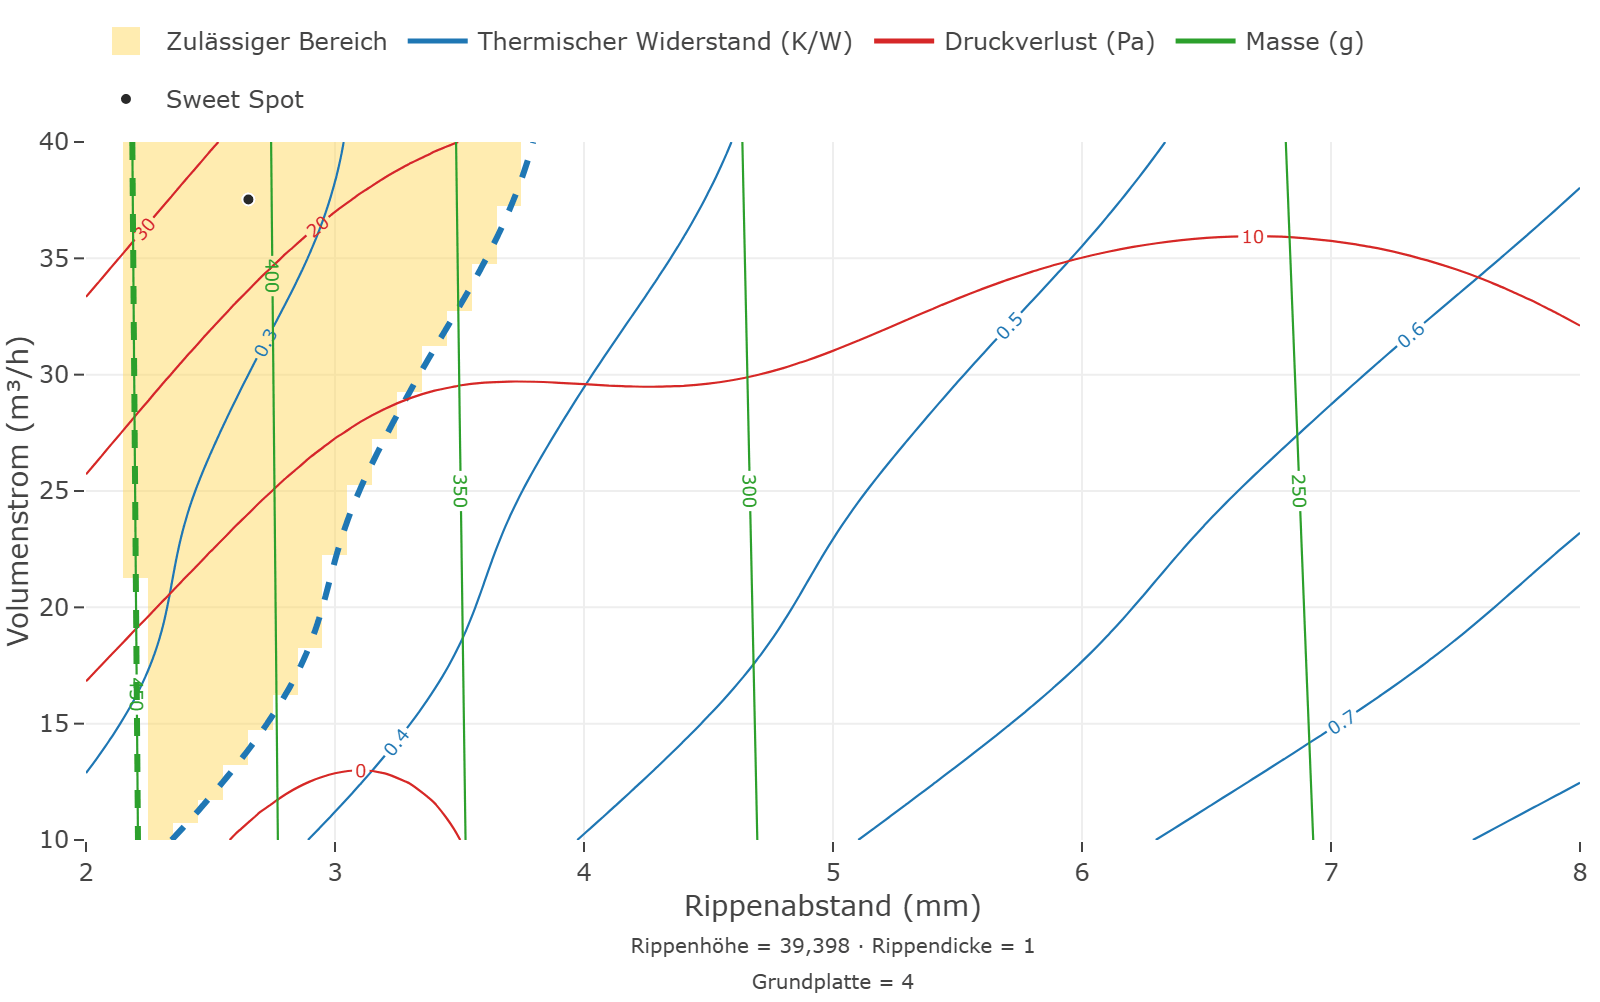
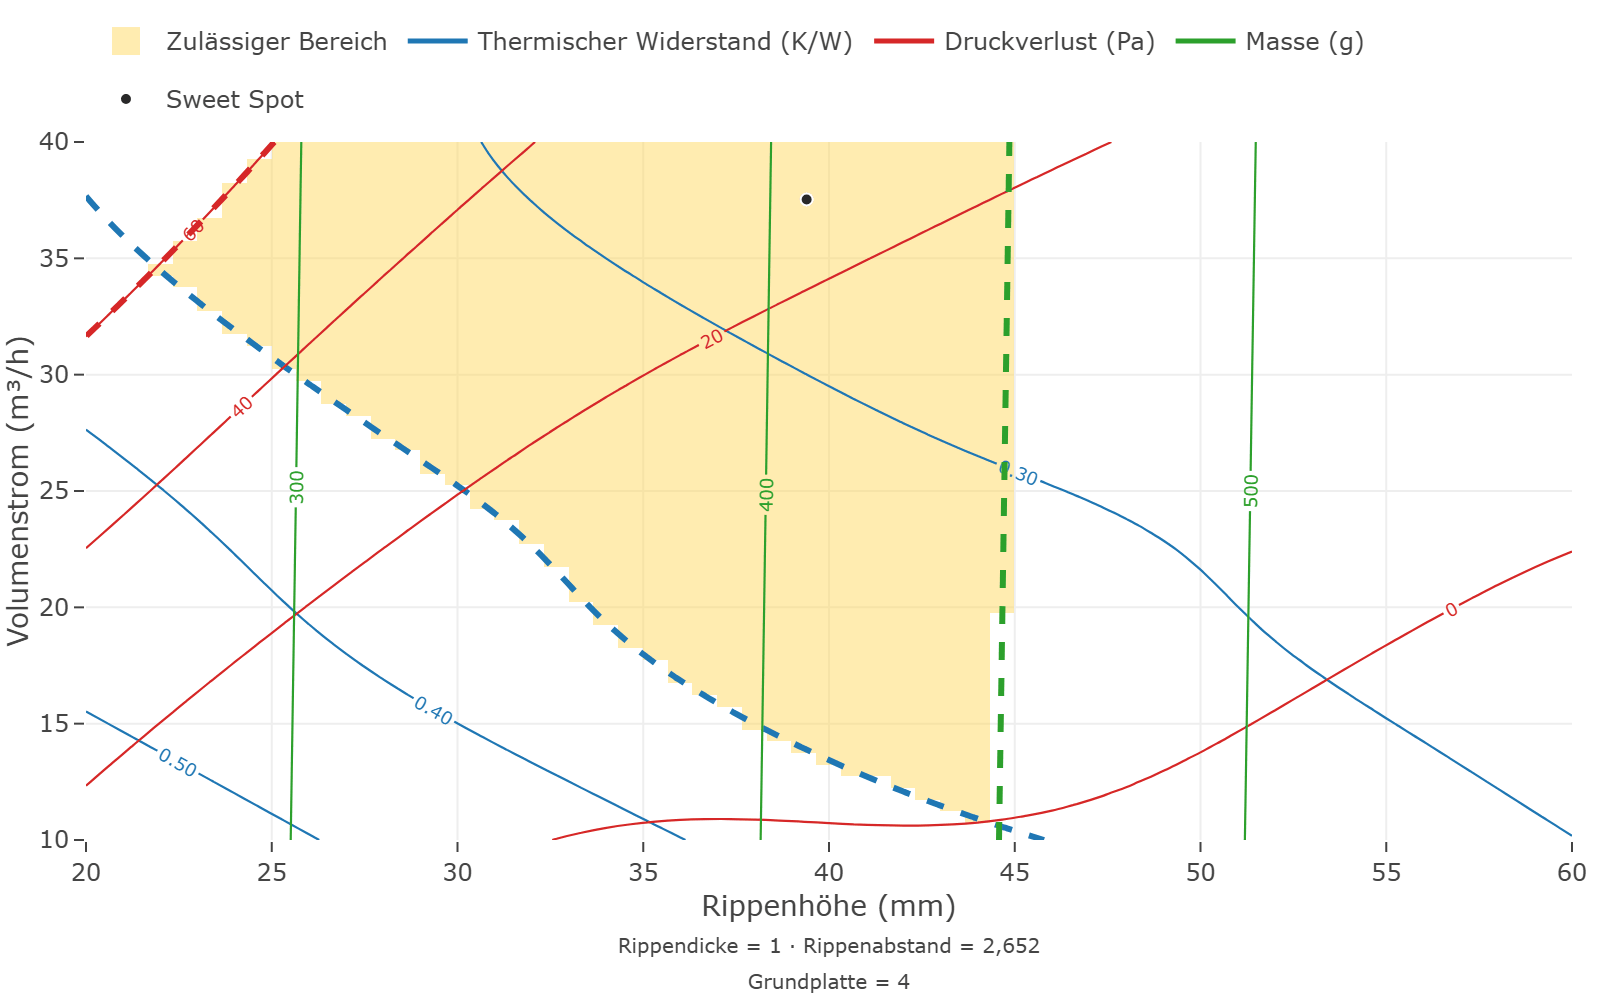
Der Sweet Spot liegt bei 1 mm dünnen Rippen und 4 mm Grundplatte — beide an ihrer Untergrenze, weil sie nur Masse kosten und kaum kühlen. Die 28 Rippen stehen 2,7 mm auseinander und sind 39 mm hoch, der Lüfter fördert 37,5 m³/h. Die niedrigste Einzelwünschbarkeit hat die Masse (0,17): Jeder Millimeter Rippenhöhe, der den Wärmewiderstand senkt, legt Aluminium zu. Begrenzend für das Gesamtergebnis ist trotzdem der Wärmewiderstand — er zählt dreifach, und DoEStat nennt ihn deshalb am Optimum als das Ziel, das D am stärksten drückt.
Alle drei Zielgrößen in einem Bild
Die überlagerte Darstellung zeigt den Spielraum um den Sweet Spot: die Höhenlinien jeder Zielgröße in ihrer Farbe, die Grenzen als kräftige gestrichelte Linien, hinterlegt der Bereich, in dem alle drei eingehalten sind.
Wohin die nächste Simulation ginge
Wer weiterrechnen will, bekommt vom Gauß-Prozess zwei Vorschläge: den Punkt, an dem er sich am unsichersten ist, und den Punkt, der den Wärmewiderstand am wahrscheinlichsten unter das bisher Beste drückt (erwartete Verbesserung). Beide liegen in Ecken des Raums — der erste, weil dort am wenigsten bekannt ist, der zweite, weil er nur auf den Wärmewiderstand schaut und Druck und Masse nicht kennt. Für die Auslegung bleibt deshalb die Wünschbarkeit maßgeblich.
| Vorschlag | Rippenhöhe [mm] | Rippendicke [mm] | Rippenabstand [mm] | Volumenstrom [m³/h] | Grundplattendicke [mm] | Vorhersage | Standardfehler | Kriterium |
|---|---|---|---|---|---|---|---|---|
| Größte Unsicherheit | 20,0 | 1,00 | 8,00 | 10,0 | 4,0 | 1,2036 | 0,0250 | max. Standardfehler: 0,0250 |
| Größte erwartete Verbesserung | 60,0 | 1,00 | 2,00 | 40,0 | 12,0 | 0,1804 | 0,0062 | erwartete Verbesserung (EI): 0,0243 |
Schritt 7 / Validierung
Drei Prototypen im Windkanal
Der Emulator gibt wieder, was der Simulator rechnet. Ob der Simulator die Wirklichkeit trifft, ist eine andere Frage, und die beantwortet nur ein Versuch. Drei Kühlkörper werden nach der Sweet-Spot-Geometrie gefräst und im Windkanal bei 37,5 m³/h vermessen:
| Zielgröße | Simulation | Prototyp 1 | Prototyp 2 | Prototyp 3 | Mittel gemessen | Abweichung | Grenze |
|---|---|---|---|---|---|---|---|
| Thermischer Widerstand [K/W] | 0,279 | 0,287 | 0,295 | 0,305 | 0,296 | +5,9 % | ≤ 0,35 |
| Druckverlust [Pa] | 24,9 | 25,1 | 28,7 | 26,1 | 26,6 | +7,1 % | ≤ 60 |
| Masse [g] | 407 | 408 | 406 | 406 | 407 | −0,1 % | ≤ 450 |
Ergebnis: Alle drei Grenzen sind an allen drei Prototypen eingehalten. Die Simulation ist aber messbar optimistisch: Der Wärmewiderstand liegt 6 % höher, der Druckverlust 7 % — der Kontaktwiderstand unter dem Modul und die Rauheit der gefrästen Kanäle stehen in keinem Simulationsmodell. Die Masse stimmt. Der Abstand zur Grenze, den die Wünschbarkeit gelassen hat, war also nötig.
Bilanz
Was die Simulation gebracht hat
42 Simulationen und drei Prototypen für fünf Faktoren und drei Zielgrößen. Ein Prototyp-Programm, das dieselbe Frage am Windkanal beantwortet, hätte mit einem zentral zusammengesetzten Plan 43 gefräste Kühlkörper gebraucht — und hätte mit drei Stufen je Faktor die Krümmung des Druckverlusts nur grob erfasst.
Der raumfüllende Plan hat dem Gauß-Prozess die Information geliefert, die er braucht: viele verschiedene Werte je Faktor und gute Projektionen, sodass zwei praktisch unwirksame Richtungen nichts gekostet haben. Der Prozess hat daraus selbst erkannt, welcher Faktor für welche Zielgröße zählt, und angegeben, wo er sich sicher ist. Das Nachschärfen hat zwei Viertelstunden Rechenzeit gekostet und die Vorhersage am Sweet Spot von „ungefähr“ auf „unter ein Prozent“ gebracht.
Gegen die Wahrheit: Hier ist der Simulator die Wahrheit, und die Spalte „Simulation an der Einstellung“ in der Optimierungstabelle zeigt sie: Am Sweet Spot weicht der Emulator bei keiner Zielgröße um mehr als ein Prozent ab. Was die Prototypen zusätzlich zeigen, kann kein Emulator lernen — die Lücke zwischen Simulationsmodell und Wirklichkeit. Dafür bleibt die Bestätigung am echten Teil unverzichtbar.
Projektdateien
Selbst nachfahren
Das Beispiel liegt DoEStat als Projekt bei: Hilfe ▸ Beispielprojekt öffnen ▸ Sonstiges ▸ „Simulation mit Gauß-Prozess: Kühlkörper“, einmal nur mit den Daten und einmal mit fertiger Auswertung. Dieselben Dateien gibt es hier zum Herunterladen.
- Projekt mit den Datenkuehlkoerper-simulation-daten.doejson
- Projekt mit fertiger Auswertungkuehlkoerper-simulation-auswertung.doejson
DoEStat kostenlos testen
30 Tage, voller Funktionsumfang, kein Zahlungsmittel. Den Download-Link senden wir per E-Mail, in der Regel am nächsten Werktag.